 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
Tavallinen CNC-sylinterihiomakone tarjottiin uritettua akselia varten, ja ensimmäinen erä tuli pois hyväksyttävällä pyöreydellä, mutta hampaan kylki epäonnistui tarkastuksessa. Koneen alustassa tai syöttöakseleissa ei ollut mitään vikaa. Ongelmana oli se, kuinka hiomalaikka kohtasi työkappaleen. Muotohionta tarkoittaa pyörän pukemista osan tarvitsemaan muotoon ja sen antamista leikata profiilia suoraan. Aina kun kappaleen geometrian on tultava pyörän ääriviivasta akselin interpoloinnin sijaan, on kyse muotohiontaan, ja koneen määrittelytapa muuttuu sen mukana.
Mitä muodon hionta todellisuudessa tarkoittaa myymälässä
Perinteinen lieriömäinen hiomakone käsittelee pyörää tavallisena sylinterinä ja muodostaa osan muodon työkappaleen pyörimisestä, pöydän liikenteestä ja pyöränpään siirrosta. Muotohionta kääntää tämän logiikan päinvastaiseksi. Pyörä muotoillaan muotoon, joka täydentää valmistettavaa ominaisuutta, olipa kyseessä sitten ura, kierremuoto, säde tai nokkaprofiili, ja sitten se syötetään suoraan työhön. Jos pyörä on riittävän leveä, yhden pyörän leveyden aksiaalinen askel toistaa kappaleen koko profiilin.
Tästä seuraa kaksi käytännön seurausta. Ensinnäkin syklin aika muuttuu paljon vähemmän herkäksi profiilin monimutkaisuuden suhteen, koska muoto luodaan yhdessä kytkennässä sen sijaan, että sitä lähetettäisiin useilla peräkkäin liikkuvilla akseleilla. Toiseksi profiilin tarkkuudesta tulee pyörän pukemisen tarkkuuden peili. Jos viimeistelytela kuluu 0,005 mm, työkappale toistaa uskollisesti tämän 0,005 mm riippumatta siitä, kuinka hyvä muu kone on. Uppohionta , jossa pyörä syöttää kohtisuoraan työhön nähden sen sijaan, että kulkee sitä pitkin, on luontevin syöttötapa näille profiileille, koska pyörän leveys on jo sovitettu ominaisuuteen.
Kompromissi muotohionnan ja interpoloidun hionnan välillä
Interpoloitu hionta käyttää tavallista lieriömäistä pyörää, jossa on joskus vain yksipistekosketus, ja kulkee sitä ohjelmoitua polkua pitkin ääriviivan luomiseksi. Se on joustava: vaihda ohjelmaa ja saat uuden muodon, ilman tilauskäärettä. Lempeille kaareille ja harvoille vaihdoille se on yleensä halvempi reitti.
Tasapaino kallistuu kohti hiontaa, kun ominaisuus on kapea, syvä ja toistuva tilavuus. Käy läpi nämä kohdat järjestyksessä:
- Erän koko. Jos sama profiili toistuu tuhansia kertoja, sidosrullan hinta kuolee nopeasti. Viidenkymmenen kappaleen tilauksessa ei.
- Profiilin leveys ja syvyys. Kapeat urat, pienet säteet ja hammasmuodot suosivat muotoiltua pyörää. Leveät, matalat käyrät harvoin oikeuttavat sellaisen.
- Pukeutumiskyky. Jos itse rulla on vaikea valmistaa vaaditulla tarkkuudella, interpolointi on turvallisempi spesifikaatio.
- Vaihtotaajuus. Suuria sekoituksia ja vähän volyymia myyviä liikkeitä palvelee yleensä paremmin interpolointi ja CNC-sidos.
 CNC-sylinterihiomakone MK/MAK-sarja Korkean tarkkuuden sylinterimäinen CNC-hiomakoneemme on suunniteltu valmistusympäristöihin, jotka vaativat äärimmäistä mittatarkkuutta ja virheettömän pintakäsittelyn. ... Näytä tuote →
Mikä todella määrittää muodon hiontatarkkuuden ja viimeistelyn
Wheel Dressing, koko prosessin perusta
Peruspukeutumisreittejä on kaksi. Muotoiltu timanttitela painaa kiinteän muodon pyörään tai CNC-asennettu timanttityökalu pyyhkäisee profiilia piste pisteeltä pyörivän akselin indeksoiessa pyörää. Rullasidonta on nopeaa ja erittäin toistettavaa sidontajaksosta toiseen, mikä sopii volyymituotantoon. CNC-yksipistesidonta on joustavampaa ja voi seurata mielivaltaisia profiiliohjelmia, mutta sykli on hitaampi ja se nojaa voimakkaasti pyörivien akselien paikoitustarkkuuteen.
Riippumatta siitä, mikä reitti valitaan, pukeutumisväli tulee asettaa kappalemäärän, ei vuorojen mukaan. Lasitus ja himmennys siirtävät profiilia nopeasti, ja vaikutus näkyy ensin muodon kapeimmassa, syvimmässä kohdassa.
Jäähdytysnesteen toimitus ja lastujen poisto
Muotohionnassa kosketuskaari on paljon leveämpi kuin tavallisessa lieriömäisessä hionnassa, ja suurin osa syntyvästä lämmöstä jää tuon kapean sauman sisään. Jäähdytysnesteellä on vaikeuksia päästä leikkausalueelle, koska muoto muodostaa rajoitetun raon pyörän ja työkappaleen väliin, erityisesti suuremmilla leikkaussyvyyksillä. Suoraan kosketuskaareen suunnatut korkeapainesuuttimet, joissa on riittävä virtaus ja puhdas suodatus, ratkaisevat tämän. Nälkäinen jäähdytys aiheuttaa palovammoja, pinnan karkaisua ja muodon ajautumista, ja nämä viat ovat vaikeimpia jäljittää myöhemmin.
Lastujen käsittely ansaitsee saman huomion. Muotohionta tuottaa pidempiä, jatkuvampia lastuja, ja huonosti suodatettu jäähdytysnesteen syöttö kuljettaa ne suoraan takaisin jauhatusalueelle.
Rakenteellinen jäykkyys, lämpöstabiilisuus ja tarkastus
Muotohionta vaatii suurempaa normaalivoimaa kuin perinteinen lieriömäinen hionta, koska pyörä on kosketuksissa paljon suuremmalla leveydellä kerralla. Sängyn, pyöränpään akselin ja takatuen on kaikkien otettava vastaan tämä kuorma taipumatta. Kone, jolla on erinomainen staattinen geometria mutta riittämätön dynaaminen jäykkyys, tuottaa profiilin, joka vaihtelee kappaleen pituudella. Lämpöryömintä on saman ongelman toinen puoli: kylmänä käynnistyvä ja vaihdon aikana lämpenevä kara siirtää profiilia mikroneilla päivän edetessä.
Jos toleranssit ovat tiukat, prosessinaikainen mittaus kannattaa investoida. Se kiinnittää kuluneen profiilin, kun erä on vielä käynnissä, eikä sen jälkeen, kun osat on tarkastettu offline-tilassa.
 Korkean tarkkuuden sylinterimäinen CNC-hiomakone Korkean tarkkuuden sylinterimäinen CNC-hiomakoneemme on suunniteltu teollisuusympäristöihin, joissa vaaditaan äärimmäistä mittatarkkuutta, alle mikronin toistettavuutta ja... Näytä tuote →
Muotohiontaan sopivat osatyypit
Prosessi on parhaimmillaan osissa, joilla on kiinteä poikkileikkaus, kapeita ominaisuuksia ja toistuva kysyntä:
- Uritetut akselit ja moottorin akselit, joissa urat leikataan yhdessä liitoksessa sen sijaan, että jyrsittäisiin hammas hampaalta.
- Kierteet, lyijyruuvit ja kierteet, joissa kierteen muodon takaa ennemmin puettu pyörä kuin työkalurata.
- Aventimet ja pitkät leikkuutyökalut, joissa suoruuden ja profiilin yhtenäisyyden on säilyttävä koko pituudelta.
- Nokat, säteet ja kampiakselifileet, ääriviivat, jotka pelkkä lieriömäinen hionta voi vain arvioida moniakselisella interpoloinnilla.
- Rullat, mukaan lukien ne, jotka vaativat kruunu-, kovera- tai CVC-profiileja, jotka on muodostettu suljetun silmukan, piste-pisteen sidoksella.
Jotkut rakentajat käsittelevät tätä työtä erityisillä alustoilla, kuten korkean tarkkuuden CNC-profiilin lieriömäinen hionta järjestelmät, joissa sidontaakseli ja ohjausresoluutio määritellään osan profiilin toleranssia vastaan sen sijaan, että niitä kompensoidaan jälkikäteen.
Kun osa tarvitsee useita maadoitusominaisuuksia samassa kokoonpanossa, esimerkiksi ulkohalkaisijan ja olakkeen pinnan tai karkaistun akselin, jossa on sekä ulko- että sisäpinta, toimintoja yhdistävä kone voittaa yleensä kaksi yksikäyttöistä konetta. Vähemmän asetuksia tarkoittaa vähemmän datan muutoksia, ja se yksin parantaa profiilin yhdenmukaisuutta.
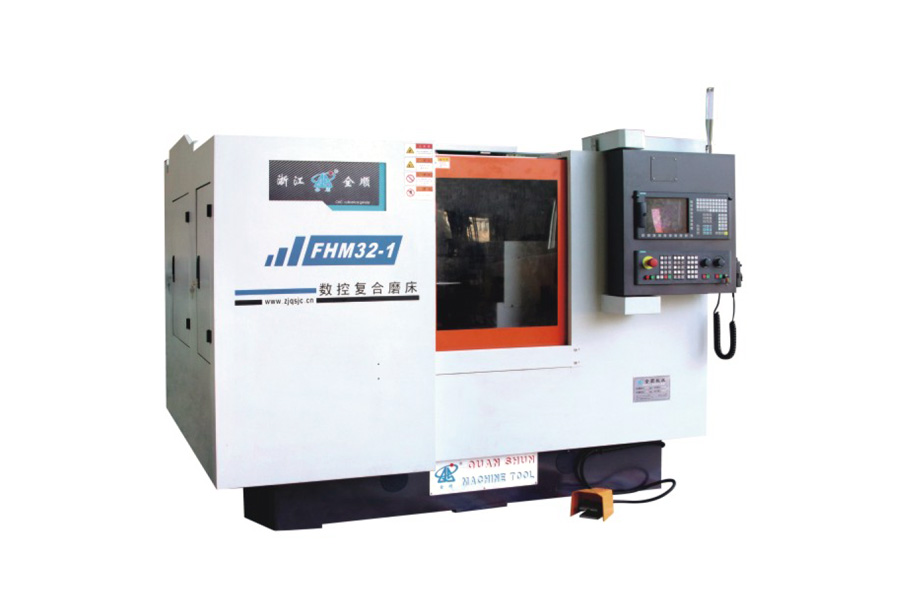 CNC-yhdistehiomakone CNC-yhdistelmähiomakone on äärimmäinen moniajoratkaisu, joka on suunniteltu monimutkaisten työkappaleiden erittäin tarkkaan yhden asennuksen koneistukseen. Varustettu h... Näytä tuote →
Mitä on tarkistettava ennen muotohiomakoneen ostamista
On yleistä, että teknisissä tiedoissa vaaditaan muotohiontakykyä, joka ei koskaan toteudu leikkuureunassa. Alla olevat kohdat ratkaisevat todellisen suorituskyvyn.
| Vaatimus | Mitä vahvistetaan | Miksi sillä on merkitystä |
|---|---|---|
| Profiilin toleranssi | Kuinka luku määritellään ja mitataan ja onko se kuuma vai kylmä | Profiilin tarkkuus seuraa sidontatarkkuutta, joten mittausperuste päättää koneluokan |
| Pukeutumisjärjestelmä | Muotoiltu rulla tai CNC yksipiste, plus pyörivän akselin resoluutio | Asettaa kompromissin vaihdon joustavuuden ja profiilin toistettavuuden välillä |
| Jäähdytysneste ja suodatus | Suuttimen paine, virtausnopeus, suodatusaste ja suuttimen sijoitus | Huono peitto aiheuttaa palovammoja ja vääristää kapeita muotoja ennen kuin mikään muu raja saavutetaan |
| Rakenteellinen jäykkyys | Normaali voimakapasiteetti suurimmalla pyörän leveydellä ja leikkaussyvyydellä | Riittämätön jäykkyys aiheuttaa kartio- ja profiilin ajautumista työkappaleeseen |
| Tarkastusmenetelmä | Prosessinaikainen mittaus, manuaaliset mittarit tai offline-CMM-rutiini | Määrittää, kuinka nopeasti pyörän kuluminen havaitaan ennen kuin se saavuttaa osan |
| Vaihtoaika | On aika vaihtaa sidosrulla ja perustaa peruspiste uudelleen | Rajoittaa suoraan saavutettavissa olevaa tuotantoa korkean sekoituksen ja vähäisen volyymin tuotannossa |
Todelliset kustannukset, kapasiteetti ja ostoriski
Muotohionnalla olevat rahat käytetään toimintaan, ei hankintaan. Kolme numeroa ratkaisee, maksaako prosessi itsensä takaisin:
- Sidontarullan tai timanttityökalun käyttöikä ja vaihtoaika.
- Kiinnityssyvyys sykliä kohden, joka määrittää kuinka paljon pyörää kulutetaan tuotantoajon aikana.
- Sekoitusajan suhde jauhamisaikaan, joka ratkaisee, onko mainittu jakso saavutettavissa.
Yleisin ostovirhe on koneen ostaminen sen ihanteellisella tarkkuudella samalla kun jäähdytysneste- ja suodatuspaketti määritellään alimmalle hyväksyttävälle tasolle. Kone leikkaa oikean profiilin vastaanottokokeen aikana ja ajautuu sitten, kun tuotanto alkaa ja sidontavälit lyhenevät. Toinen riski on siirtymisen aliarvioiminen. Jos sidontarullan vaihtaminen ja vuorottelu kestää puoli vuoroa, kahdesti viikossa profiilia vaihtavalla liikkeellä on vaikeuksia saada takaisin investoinnit, olipa kone paperilla kuinka tarkka tahansa.
Muotohionta ansaitsee paikkansa tietyissä olosuhteissa: profiilin on tultava pyörästä, erä on riittävän suuri kuolettamaan työkalut, jäähdytysneste- ja suodatusjärjestelmä voi tukea laajaa kosketuskaarta ja sidonta- ja tarkastusrutiini pysyy tuotannon tahdissa. Kun kaikki neljä pitävät, prosessi toistaa monimutkaiset ääriviivat lyhyemmissä jaksoissa kuin moniakselinen interpolointi pystyy hallitsemaan. Kun jokin niistä puuttuu, perinteinen CNC-sidoksella varustettu lieriömäinen hiomakone on usein rehellisempi spesifikaatio, ja niin aikaisin sanominen on halvempaa kuin sen löytäminen ensimmäisessä tuotantoerässä.


