 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
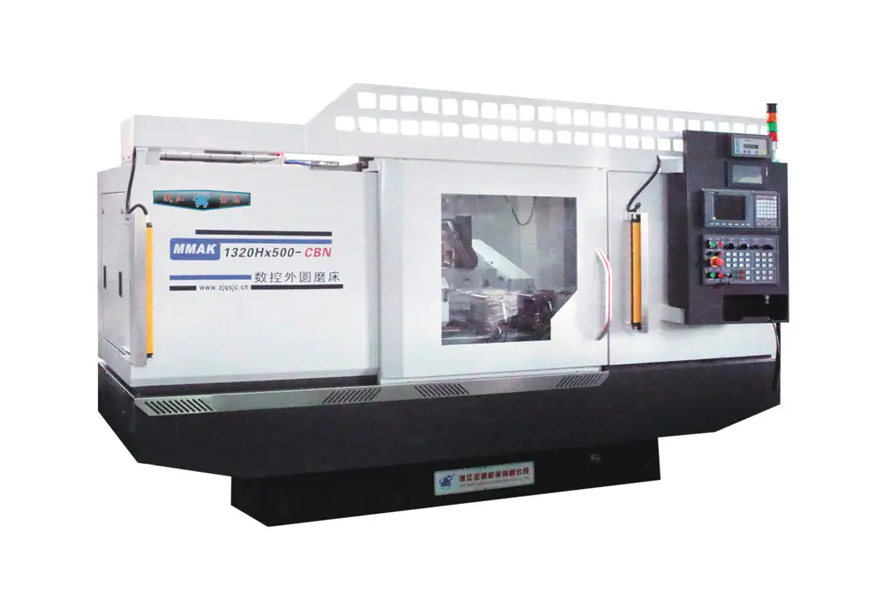
Kun arvioidaan a CNC lieriömäinen hiomakone , tärkeimmät priorisoitavat ominaisuudet ovat alle mikronin paikannustarkkuus, staattinen ja dynaaminen koneen jäykkyys ja hienostunut CNC-ohjausjärjestelmä pystyy hallitsemaan monimutkaista interpolointia. Suorituskykyisen koneen tulee tuottaa niinkin alhainen pintakäsittely (Ra). 0,1 μm - 0,4 μm johdonmukaisesti säilyttäen samalla tiukat mittatoleranssit, usein sisällä ±0,001 mm . Perustietojen lisäksi korkearesoluutioisten takaisinkytkentävaakojen integrointi, lämpöstabiili valu ja intuitiivinen keskusteluohjelmointi määrittelevät eron tavallisen hiomakoneen ja erittäin tarkan tuotantovälineen välillä.
Rakenteellinen eheys ja lämpöstabiilisuus
Kaiken tarkkuushiontatoiminnan perusta on koneen alusta. Ilman vakaata pohjaa kaikki elektroniset kompensaatiot ovat vain mekaanisten puutteiden "nauhaapuvälineitä".
Pohjan vaimennusominaisuudet
Moderni CNC lieriömäinen hiomakones käyttää usein Granitan® (polymeeribetoni) tai korkealaatuinen meehaniittivalurauta . Polymeeribetoni tarjoaa jopa 10 kertaa parempi tärinänvaimennus kuin perinteinen harmaa valurauta, joka on välttämätöntä peilien viimeistelyn ja pyörän käyttöiän pidentämiseksi. Hiontaprosessin aikaiset tärinät johtavat tärinäjälkiin, jotka ovat ensisijainen syy hylättyihin osiin erittäin tarkkuusteollisuudessa, kuten ilmailu- tai lääketeollisuudessa.
Lämpösiirron ohjaus
Jauhaminen tuottaa merkittävää lämpöä. Keskeinen etsittävä ominaisuus on a symmetrinen muotoilu koneen alustasta ja päätykappaleesta. Tämä varmistaa, että mahdollinen lämpölaajeneminen tapahtuu tasaisesti, mikä minimoi vaikutuksen keskilinjan kohdistukseen. Lisäksi etsi koneita, joissa on ominaisuus jäähdytysnestejärjestelmät jotka kiertävät karakotelon ja pedin läpi ylläpitäen vakion käyttölämpötilan sisällä ±0,5 °C ympäröivästä ympäristöstä.
Korkean tarkkuuden karajärjestelmät
Pyöränpään kara on hiomakoneen sydän. Sen pyörimistarkkuus sanelee suoraan työkappaleen pyöreyden ja pinnan laadun.
Hydrostaattiset vs. vierintälaakerit
Sinun on valittava hydrostaattisten laakereiden ja erittäin tarkkojen kitkanestolaakereiden (vierintälaakereiden) välillä. Hydrostaattiset karat vaahdota akselia ohuella öljykalvolla, jolloin tuloksena on nolla metalli-metalli kosketus ja lähes ääretön elämä. Ne tarjoavat poikkeuksellisen juoksutarkkuuden (usein vähemmän kuin 0,0001 mm ). Sitä vastoin erittäin tarkkoja keraamisia kuulalaakereita suositaan nopeissa sovelluksissa, joissa jäykkyys ja huollon helppous ovat etusijalla.
Työpään monipuolisuus
Avainominaisuus universaalille CNC lieriömäinen hiomakones on a kääntyvä työpää (B-akseli) . Etsi työpäitä, joita ajaa suoravetoiset moottorit . Suorakäyttö eliminoi välyksen vaihteista tai hihnoista, mikä mahdollistaa korkean resoluution C-akselin interpoloinnin. Tämä on kriittistä "ei-pyöreässä" hionnassa (esim. nokat, lävistimet tai epäkeskoakselit).
| Ominaisuus | Hydrostaattiset laakerit | Tarkkuusvierintälaakerit |
|---|---|---|
| Juoksutarkkuus | < 0,1 µm | 0,5 - 1,0 µm |
| Tärinänvaimennus | Erinomainen | Kohtalainen |
| Huolto | Matala (ei kulumaa) | Vaihto tarvitaan |
CNC-ohjaus- ja ohjelmointiohjelmisto
Koneen älykkyys piilee sen ohjausjärjestelmässä. Hiomakone on vain yhtä tehokas kuin sitä ohjaava ohjelmisto.
Keskusteluliittymä
Edistykselliset CNC-hiomakoneet keskustelullisia ohjelmointirajapintoja . Tämän ansiosta käyttäjät voivat syöttää osien mitat, materiaalityypin ja halutun viimeistelyn suoraan graafiseen käyttöliittymään ilman manuaalista G-koodin kirjoittamista. Tämä lyhentää asennusaikoja jopa 50 % monimutkaisille osille. Etsi ohjelmistoja, jotka sisältävät sisäänrakennetun törmäysvalvonta kalliin karan ja työkappaleen suojaamiseksi alkuajon aikana.
Lineaarinen moottoritekniikka
Erittäin dynaamisiin sovelluksiin, lineaarimoottorit X- ja Z-akseleilla ovat parempia kuin perinteiset kuularuuvit. Lineaarimoottorit tarjoavat suuremman kiihtyvyyden ja eliminoivat mekaanisen välyksen. Kun se on yhdistetty korkearesoluutioisten lasivaakojen kanssa (esim. 0,05 μm resoluutio ), kone voi saavuttaa asennon toistettavuuden, jota kuularuuvit eivät voi täsmää pitkien käyttöjaksojen aikana.
Automatisoitu pukeutuminen ja prosessinaikainen mittaus
Tasaisen massatuotannon saavuttamiseksi CNC-sylinterihiomakoneen on kyettävä kompensoimaan vanteiden kuluminen ja osien varianssi automaattisesti.
- Automaattinen pyörän kiinnitys: CNC:n tulee ohjata sidontajaksoa käyttämällä timanttilevyjä tai yksipisteisiä laatikoita. Edistyneitä järjestelmiä ovat mm Akustisen päästön (AE) anturit jotka havaitsevat "ensimmäisen kosketuksen" lipaston ja pyörän välillä, minimoivat poistetun hankausaineen määrän ja pidentävät pyörän käyttöikää.
- Prosessin mittaus: Mittausanturi tai "jump-on" -mittari sallii CNC:n mitata osan kun sitä hiotaan . Järjestelmä säätää automaattisesti lopullisen jauhatussyötön reaaliaikaisten tietojen perusteella lämpöpoikkeaman tai pyörän taipuman kompensoimiseksi ja varmistaa, että erän jokainen osa on identtinen.
- Aukon hallinta: Tämä ominaisuus käyttää AE-antureita havaitsemaan, milloin pyörä on koskettamassa työkappaletta, jolloin kone siirtyy nopeasti nopeasta lähestymisestä hienosyöttöön, eliminoi "ilmahiontauksen" ja lyhentää työjaksoaikoja 10 % - 20 % .
Monipyöräkokoonpanot ja yleiskäyttömahdollisuus
Joustavuus on suuri trendi CNC lieriömäinen hionta , erityisesti työpajoille, jotka käsittelevät erilaisia osien geometrioita.
Tornin pyöränpäät
Etsi koneita, joissa on automaattinen kääntyvä pyöränpää (torni) . Näihin torneihin mahtuu useita pyöriä – esimerkiksi yksi ulkoiseen hiontaan, yksi sisäpuoliseen hiontaan ja kolmas pintahiontaan. CNC-ohjattu B-akselin torni voi kääntyä haluttuun asentoon suurella toistettavuudella (esim. ±1 kaarisekunti ), jolloin osa voidaan viimeistellä kokonaan kohdassa a yksittäinen asetus . Tämä eliminoi osan uudelleenkiinnityksen yhteydessä ilmenevät virheet.
Sisäiset hiontatarvikkeet
Vaikka ensisijaisesti keskittyisi OD (ulkohalkaisija) -hiontaan, alaspäin käännettävä tai torniin asennettu Sisäinen hionta (ID) kara on a significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Ympäristö- ja turvallisuusominaisuudet
Nopea hionta luo hienoa sumua ja mahdollisia vaaroja, jotka on hallittava koneen suunnittelun mukaan.
- Täysi kotelo: Korkealaatuisen CNC-hiomakoneen tulee olla täysin suljettu, jotta se sisältää jäähdytysnestettä ja hiomapölyä. Tämä ei ole vain puhtaus; se on välttämätöntä integroidut sumunpoistojärjestelmät toimimaan tehokkaasti.
- Palontorjuntajärjestelmät: Jos käytät öljypohjaisia jäähdytysnesteitä korkean tarkkuuden viimeistelyyn, integroitu CO2- tai kuivakemiallinen palonsammutusjärjestelmä on a mandatory safety feature.
- Ergonominen lataus: Manuaalisessa tai puoliautomaattisessa lastauksessa pöydän korkeuden ja ovivälin tulee mahdollistaa helppo pääsy. Täysin automatisoitua tuotantoa varten koneen tulisi olla "robottivalmis" standardoiduilla liitännöillä (esim. Profibus tai Ethernet) ja automatisoiduilla ovilla.
Lopullinen valintalista
Kun viimeistelet valintasi, tarkista seuraavat tekniset tiedot vaativimpien osavaatimustesi perusteella:
- Suurin etäisyys keskusten välillä: Varmista 20 % puskuri pisimmällä osallasi.
- Swing pöydän yli: Tarkista, että halkaisijaltaan suurin osa plus mittarin välys mahtuu mukavasti.
- Pyörän halkaisija: Suuremmat pyörät (esim. 500 mm) kestävät pidempään ja pitävät pintanopeuden paremmin kuin pienet pyörät.
- CNC-resoluutio: Etsi 0,0001 mm lisätoimintoa ohjausohjelmistossa.
- Tailstock suunnittelu: A hienosäädettävä takatuki (kartion korjausta varten) on elintärkeä pitkän akselin tarkkuuden kannalta.


