 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
Kun verrataan NC- (Numerical Control)- ja CNC- (Computer Numerical Control) -hiomajärjestelmiä, CNC-sylinterihiomakoneet edustavat ratkaisevaa harppausta tarkkuudessa, toistettavuudessa ja tuotannon tehokkuudessa . Valmistajille, jotka vaativat tiukkoja toleransseja – usein ±0,001 mm:n sisällä – ja tasaista tuotantoa suurilla ajomäärillä, CNC-sylinterihiomakoneet eivät ole pelkkä päivitys. ne ovat toiminnan selkäranka, joka muodostaa sillan vanhojen NC-järjestelmien ja täysin automatisoidun modernin tuotannon välillä.
Ymmärtäminen, mikä erottaa nämä kaksi teknologiaa – ja miksi CNC-sylinterihiomakoneet ovat niin tärkeässä roolissa – auttaa insinöörejä ja hankintatiimejä tekemään tietoisia päätöksiä laiteinvestoinneista ja prosessisuunnittelusta.
NC vs CNC: Mitä todellisuudessa eroaa konepellin alla
NC-järjestelmät toimivat esirei'itetyllä nauhalla tai kiinteillä peräkkäisillä käskyillä. Kun ohjelma on ladattu, kone suorittaa sen ilman palautetta tai itsekorjausta. CNC-järjestelmät sen sijaan käyttävät mikroprosessoripohjaista ohjainta, joka jatkuvasti lukee, säätää ja tallentaa ohjelmia digitaalisesti. Tällä arkkitehtonisella erolla on syvällisiä käytännön seurauksia.
| Ominaisuus | NC-järjestelmä | CNC-järjestelmä |
|---|---|---|
| Ohjelman tallennus | Rei'itetty teippi / kiinteä järjestys | Digitaalinen muisti (rajattomasti ohjelmia) |
| Reaaliaikainen palaute | Ei mitään | Jatkuva anturin takaisinkytkentäsilmukka |
| Parametrien säätö | Manuaalinen uudelleenohjelmointi vaaditaan | Muokkaukset näytöllä sekunneissa |
| Akselin ohjaus | Tyypillisesti 2-akselinen | 2-5 akselia samanaikaisesti |
| Toistettavuus | ±0,01 mm tyypillinen | ±0,001 mm tai parempi |
| Käyttäjäriippuvuus | Korkea | Matalasta kohtalaiseen |
Erityisesti lieriömäisessä hionnassa nämä erot vaikuttavat suoraan pinnan viimeistelyn laatuun, mittatarkkuuteen ja vaihtoaikaan – kolme mittaria, jotka määrittelevät tarkkuusvalmistuksen kannattavuuden.
Miksi? CNC lieriömäiset hiomakoneet Miehittää kriittinen keskimaa
CNC-sylinterihiomakoneet sijaitsevat erittäin tarkan käsityön ja täysin automatisoitujen tuotantolinjojen risteyksessä. Ne ovat riittävän kehittyneitä käsittelemään monimutkaisia geometrioita – kartiohionta, monihalkaisijaiset akselit, kierremuodot – mutta kuitenkin riittävän joustavia, jotta ne voidaan ohjelmoida uudelleen uudelle työkappaleelle minuuteissa tuntien sijaan.
Tämä joustavuus on ratkaiseva arvo. Harkitse työpajaa, joka valmistaa ilmailukuiluja 50–200 yksikön erissä. NC-hiomakone vaatisi fyysisen uudelleenkonfiguroinnin ja mahdollisesti ammattitaitoisen asennusteknikon jokaista uutta osanumeroa varten. CNC-sylinterihiomakone noutaa tallennetun ohjelman, suorittaa automaattisen pyörän pukemissyklin ja aloittaa tuotannon. lyhentää asetusaikaa 2–4 tunnista alle 30 minuuttiin monissa reaalimaailman sovelluksissa.
Tärkeimmät prosessiominaisuudet, joita NC ei voi vastata
- Prosessin mittaus: Aktiivinen mittaus hionnan aikana mahdollistaa sen, että säädin kompensoi automaattisesti pyörän kulumista pitäen halkaisijan toleranssin sisällä ilman käyttäjän väliintuloa.
- Automaattinen pyörän pukeutuminen: CNC-ohjaimet suorittavat pukemisrutiineja ohjelmoiduin väliajoin varmistaen tasaisen pyörien geometrian ja pinnan viimeistelyn koko tuotantoajon ajan.
- Monivaiheiset hiontajaksot: Karkea-, puoliviimeistely- ja viimeistelyajot eri syöttönopeuksilla voidaan ohjelmoida yhdeksi automaattiseksi jaksoksi, mikä optimoi sekä materiaalin poistonopeuden että lopullisen pinnan laadun.
- Monimutkainen ääriviivojen hionta: Samanaikainen X- ja Z-akselin interpolointi mahdollistaa kaarevien tai profiloitujen pintojen valmistamisen, jotka ovat geometrisesti mahdottomia tavallisella NC-koneella.
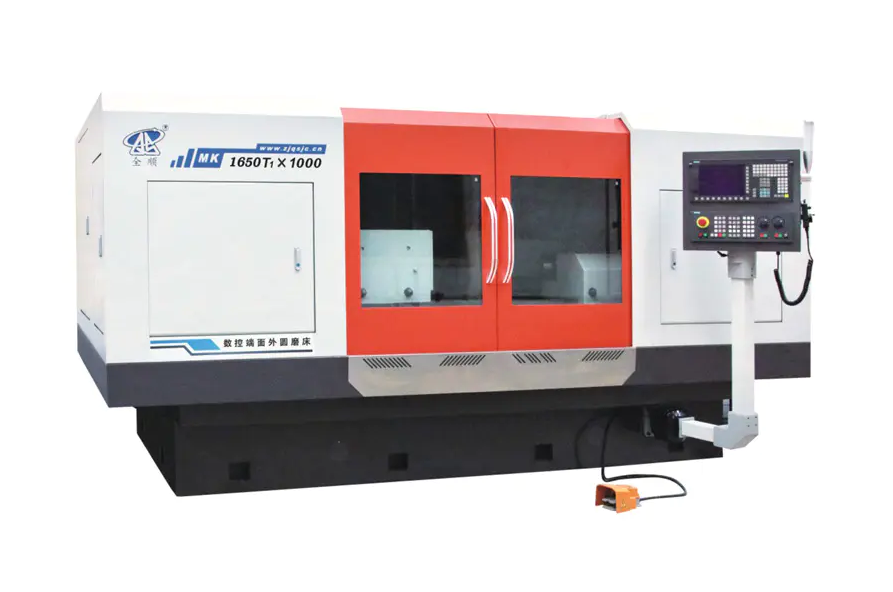
Tarkkuusvertailut: Mitä CNC lieriömäinen hionta Itse asiassa Saavuttaa
Tarkkuus ei ole abstrakti väite – se on mitattavissa, ja luvuilla on merkitystä määriteltäessä komponentteja laakereita, hydraulisylintereitä, vaihteistoja tai turbiinin akseleita varten.
- Mittojen toleranssi: Tuotantoluokan CNC-sylinterihiomakoneet saavuttavat rutiininomaisesti IT5:n halkaisijatoleranssit (noin ±0,001 mm 50 mm:n akselilla), ja huippuluokan järjestelmät saavuttavat IT4:n tai IT3:n kontrolloiduissa ympäristöissä.
- Pintakäsittely: Ra-arvot 0,2–0,4 µm ovat vakiona viimeistelyhionnassa; hienojakoisilla pyörillä ja säädetyillä parametreilla Ra on saavutettavissa alle 0,1 µm.
- Pyöreys: CNC-järjestelmät, joissa on hydrostaattiset työpään karat, voivat saavuttaa alle 0,2 µm:n pyöreysvirheitä, mikä on kriittistä laakeripyörän hionnassa.
- Sylinterimäisyys: 500 mm:n työkappaleen pituudella voidaan saavuttaa 1–3 µm:n sylinterimäisyyden poikkeamia asianmukaisella konekalibroinnilla ja lämpökompensoinnilla.
Vertailun vuoksi NC-sylinterihiomakoneet toimittavat tyypillisesti IT7–IT6-alueen toleranssit, mikä riittää yleisille mekaanisille komponenteille, mutta ei riitä tarkkuuslaakereille, polttoaineen ruiskutuskomponenteille tai lääketieteellisten laitteiden akseleille.
Toimialat Missä CNC lieriömäiset hiomakoneet Ovat ei-neuvoteltavissa
Useat sektorit ovat riippuvaisia CNC-sylinterihiontaan prosessikriittisestä vaiheesta, ei mukavuudesta:
Autojen voimansiirron komponentit
Nokka-akselit, kampiakselit, voimansiirtoakselit ja ABS-anturin renkaat vaativat hiontaan IT5:een tai parempaan pintakäsittelyyn alle 0,4 µm Ra. Suurten autojen toimittajat käyttävät tyypillisesti CNC-sylinterihiomakoneita automatisoiduissa kennoissa, jolloin keskihalkaisijaisten akselien sykliajat ovat alle 90 sekuntia osaa kohden.
Ilmailu ja puolustus
Laskutelineiden toimilaitteet, turbiinin siipien juurimuodot ja hydrauliventtiilin puolat vaativat sekä äärimmäistä tarkkuutta että täydellistä prosessin jäljitettävyyttä. CNC-järjestelmät tarjoavat digitaalisen kirjausketjun – todellisten syöttömäärien, pukeutumisvälien ja prosessinaikaisten mittaustietojen tallentamisen – joita ilmailu-avaruusalan laatustandardit edellyttävät.
Laakereiden valmistus
Tarkkuuslaakereiden sisä- ja ulkorenkaiden hionta (ABEC 5, 7 ja 9) edustaa ehkä vaativinta sovellusta lieriömäiselle hionnalle. ABEC 7 -laakerit vaativat pyöreyden 2,5 µm:n sisällä ja halkaisijatoleransseja ±2,5 µm – saavutettavissa vain CNC-järjestelmillä, jotka on varustettu aktiivisella mittauksella ja tärinänvaimeistetulla koneen alustalla.
Lääketieteellisten laitteiden valmistus
Kirurgisten instrumenttien varret, ortopedisten implanttien varret ja hammaskäsikappaleen osat hiotaan titaaniseoksesta ja ruostumattomasta teräksestä ±0,005 mm:n toleransseihin tai sitä tiukempiin. Bioyhteensopivuusvaatimukset edellyttävät lisäksi jäysteettömiä, naarmuuntumattomia pintoja – tulokset riippuvat täysin tarkoista, toistettavissa olevista CNC-hiontaparametreista.
CNC lieriömäinen hiomakone Kokoonpanot: konetyypin ja sovelluksen yhteensopivuus
Kaikki CNC-sylinterihiomakoneet eivät palvele samaa tarkoitusta. Tärkeimmät konfiguraatiot kohdistuvat tiettyihin työkappaleen geometrioihin ja tuotantoskenaarioihin:
| Koneen tyyppi | Työkappaleen tyyppi | Tyypillinen sovellus |
|---|---|---|
| Universal OD/ID hiomakone | Ulko- ja sisähalkaisijat | Työpajat, prototyyppi, sekatuotanto |
| Keskitön CNC-hiomakone | Tangot, tapit, rullat (keskuksia ei tarvita) | Korkea-volume pin and roller production |
| CNC nokka-/kampiakselin hiomakone | Monilohkoiset tai epäkeskoakselit | Autojen moottorien osat |
| CNC-kierrehiomakone | Kierreakselit, lyijyruuvit | Tarkkuusjohtoruuvit, kuularuuvin akselit |
| CNC uppohiomakone | Lyhyet, halkaisijaltaan tietyt ominaisuudet | Laakeripesät, laakerin hionta |
Väärän kokoonpanon valitseminen – esimerkiksi yleisen OD-hiomakoneen käyttö suuren volyymin nokka-akselisovelluksiin – johtaa kahdesta kolmeen kertaan pidempiin sykliaikoihin kuin erillisessä CNC-nokka-akselin hiomakoneessa, jossa on C-akselin interpolaatio.
Kriittiset toiminnalliset tekijät, jotka määrittävät CNC-hiontatulokset
CNC-sylinterihiomakoneen omistaminen ei automaattisesti takaa tarkkuutta. Useita toimintamuuttujia on hallittava koneen täyden kyvyn poimimiseksi:
Lämpöstabiilisuus
Hionta tuottaa lämpöä, joka aiheuttaa sekä työkappaleen että koneen rungon laajenemisen. Vain 1°C lämpötilan muutos 300 mm pitkässä teräsakselissa aiheuttaa noin 3,5 µm mittamuutoksen. Submikroniseen työhön käytettävät CNC-hiomakoneet vaativat lämpötilasäädeltyä jäähdytysnestettä, koneen 30–60 minuutin lämpenemisprotokollaa ja ilmastoidut hiomahuoneet, joiden lämpötila on 20°C ±0,5°C.
Pyörän valinta ja pukeminen
Hioma-ainespesifikaation – raetyypin, karkeuden koon, sidoskovuuden ja rakenteen – on vastattava työkappaleen materiaalia, vaadittua viimeistelyä ja poistonopeutta. Huonosti sovitettu pyörä CNC-koneessa tuottaa saman huonon tuloksen kuin NC-koneessa. CNC-sykliin ohjelmoidut pyörän hiontaparametrit (lyijy, syvyys, limityssuhde) ovat yhtä kriittisiä kuin itse hiontaparametrit.
Työnpito ja kohdistus
Keskipisteiden välinen hionta vaatii asianmukaisesti hiottua ja kohdistettua kuollutta kohtaa. Vain 5 µm:n loppuminen keskellä voi johtaa suoraan pyöreysvirheeseen valmiissa kappaleessa. Pitkien työkappaleiden vakaat tuet on sijoitettava ja säädettävä oikein, koska CNC-ohjaus ei voi kompensoida mekaanista kohdistusvirhettä työskentelyasennossa.
Prosessin sisäinen mittausintegrointi
Nykyaikaiset CNC-sylinterihiomakoneet, joissa on ilma- tai kosketusmittareita, mittaavat työkappaleen halkaisijan hionnan aikana. Mittari syöttää reaaliaikaista tietoa ohjaimelle, joka säätää automaattisesti syöttöä pyörän kulumisen kompensoimiseksi. Ilman tätä takaisinkytkentäsilmukkaa käyttäjien on suoritettava manuaalisia mittauksia ja poikkeamia, mikä palauttaa ihmisen vaihtelevuuden, jonka CNC-järjestelmät on suunniteltu poistamaan.
Kun NC-hionta on silti järkevää
Huolimatta CNC-järjestelmien selkeistä eduista, NC-sylinterihionta säilyttää lailliset sovellukset tietyissä yhteyksissä:
- Yksinkertainen, omistettu tuotanto: Geometrisesti yksinkertaisen osan (esim. yksinkertainen lieriömäinen tappi IT7-toleranssiin) yksikomponenttinen, suurimääräinen tuotanto ei välttämättä oikeuta CNC-laitteiden korkeampia kustannuksia ja monimutkaisuutta.
- Halvat huoltoliikkeet: NC-hiomakoneita voidaan käyttää tehokkaasti laitoksissa, jotka suorittavat kuluneiden akselien satunnaista sisäistä kunnostusta, joissa ±0,01–0,02 mm:n toleranssit ovat hyväksyttäviä.
- Alueet, joilla on rajoitettu CNC-asiantuntemus: Joissakin valmistusympäristöissä NC-koneet ovat suositeltavia, koska ne perustuvat mekaaniseen taitoon ohjelmointitietoisuuden sijaan – vaikka tämä on yhä harvinaisempaa, kun CNC-operaattorikoulutus on tullut laajalti saataville.
Kaikissa sovelluksissa, joissa vaaditaan tiukempia toleransseja kuin IT6, monimutkaisia geometrioita, moniosaisia variantteja tai dokumentoitua prosessin jäljitettävyyttä, NC-hionta on toiminnallisesti riittämätön – ei kustannussäästövaihtoehto.
Integrointi nykyaikaisten valmistusekosysteemien kanssa
CNC-sylinterihiomakoneet eivät toimi yhä useammin itsenäisinä koneina vaan verkotettuina solmuina digitaalisissa valmistusympäristöissä. Tämä integrointikyky puuttuu NC-järjestelmistä ja edustaa toista teknologiavajeen ulottuvuutta:
- DNC (Direct Numerical Control) -liitännät: Ohjelmat siirretään keskuspalvelimelta koneohjaimelle, mikä eliminoi manuaalisen ohjelmanlatauksen ja vähentää riskiä vanhentuneiden osaohjelmien käytöstä.
- SPC-tietojen vienti: Prosessin sisäiset mittarimittaukset kirjataan lokiin ja viedään tilastolliseen prosessinohjausohjelmistoon, mikä mahdollistaa reaaliaikaisen Cpk-valvonnan ja prosessin siirtymän varhaisen havaitsemisen – ennen kuin toleranssin ulkopuolisia osia valmistetaan.
- Robotin integrointi: CNC-hiomakoneet standardoiduilla tietoliikenneliitännöillä (OPC-UA, MTConnect) voidaan integroida automatisoituihin lastaus-/purkukennoihin, mikä mahdollistaa valot sammuvat hiontatoiminnot työvuorojen ulkopuolella.
- Ennakoiva huolto: Tärinäanturit ja karakuormituksen valvonta syöttävät dataa analytiikkaalustoille, jotka ennustavat pyörien laseja, laakerien kulumista tai jäähdytysnestejärjestelmän ongelmia ennen kuin ne aiheuttavat romua tai konevaurioita.
Täysin integroitu sylinterimäinen CNC-hiomakenno voi vähentää romun määrää 60–80 % verrattuna käyttäjäkohtaisiin NC-prosesseihin , perustuu dokumentoituihin tapaustutkimuksiin autoteollisuuden toimittajaympäristöissä, joissa Cpk-arvot paranivat alle 1,0:sta yli 1,67:ään siirtymisen jälkeen CNC:hen aktiivisella mittauksella.
Valitsemalla a CNC lieriömäinen hiomakone : Käytännön eritelmien tarkistuslista
Arvioitaessa CNC-sylinterihiomakoneita tiettyyn sovellukseen, seuraavat spesifikaatioparametrit on tarkistettava tuotantovaatimuksiin nähden:
- Hiontapituus ja kääntöhalkaisija: Varmista, että koneen kapasiteetti kattaa työkappaleen enimmäismitat marginaalin kanssa.
- Työpään ja takatuen karan tarkkuus: Pyydä suorituksen spesifikaatioita; tarkkuussovellukset vaativat alle 1 µm:n karan poiston.
- CNC-akselien lukumäärä: Kaksiakselinen (X, Z) kattaa useimmat sylinterimäiset työt; lisää C-akseli ei-pyöreille muotoille, B-akseli sisäiselle hiomakiinnikkeen kääntöpuolelle.
- Pyörän pään kokoonpano: Yksi-, kaksois- tai monipyöräiset päät vaikuttavat joustavuuteen; kaksoispäät mahdollistavat samanaikaisen ulko- ja sisäpinnan hionnan.
- Mittausjärjestelmä: Prosessin sisäistä ilmanmittausta suositellaan tarkkuuden vuoksi; prosessin jälkeinen mittaus automaattisella offset-palautteella on miehittämättömän toiminnan minimi.
- Ohjainalusta: Tarkista sovelluskohtaisten hiontajaksojen (värähtely, upotus, poikki) saatavuus ja yhteensopivuus tehtaan DNC-järjestelmien kanssa.
- Jäähdytysjärjestelmän suodatus: Alle 0,2 µm:n Ra:n hienorakeinen hionta vaatii jäähdytysnesteen, joka on suodatettu 10 µm:iin tai hienompaan, jotta pinta ei naarmuunnu hankaavista hiukkasista.


