 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
CNC-sylinterihiomakoneen käyttämiseksi sinun on ensin kiinnitettävä työkappale ja asetettava työkalu. Syötä tai kutsu sitten koneistusohjelma (G-koodi) CNC-järjestelmään. Aseta hiomalaikan nopeus, syöttönopeus ja jäähdytysjärjestelmä päälle/pois ohjauspaneelista. Käynnistä lopuksi automaattinen syklitila tarkkuushiontaa varten. Ydintoiminto on varmistaa työkappaleen akselin ja hiomalaikan liikeradan tarkka yhteensopivuus mikronitason mittatoleranssien ja pinnan karheusvaatimusten saavuttamiseksi.
CNC-sylinterihiomakoneen ydinkomponenttien ymmärtäminen
Tarkkuushiomalaitteiston perusrakenteen ymmärtäminen on välttämätöntä ennen toimintaprosessiin perehtymistä. A CNC lieriömäinen hiomakone koostuu pääasiassa alustasta, päätetuesta (ajokappaleen pyörimisestä), takatuesta, hiomalaikan päästä (hiomalaikan asennus) ja tärkeästä CNC-numeerisesta ohjausjärjestelmästä.
CNC-järjestelmä: Vastaa X-akselin (hiomalaikan syöttö) ja Z-akselin (pöydän pituussuuntainen liike) välisen linkin ohjaamisesta.
Servokäyttö: Varmistaa syöttötarkkuuden vakauden, mikä vaikuttaa suoraan ulkoisen lieriömäisen hiontaan.
Yksityiskohtaiset käyttömenetelmät CNC-sylinterihiomakoneelle
1. Käynnistys ja alkuperän palautus
Virran kytkemisen jälkeen on suoritettava "nollapalautus". Tämä mahdollistaa CNC-hiomakoneen mekaanisen koordinaattijärjestelmän muodostamisen, mikä varmistaa seuraavien työstöpolkujen ehdottoman tarkkuuden.
2. Työkappaleen kiinnitys ja kohdistus
Valitse keskireiän tuki tai istukan kiinnitys työkappaleen muodon mukaan. Käytä mittakelloa työkappaleen säteittäisen juoksun tarkistamiseen varmistaaksesi pyörimisakselin tasaisuuden.
3. Ohjelmointi ja syöttö
Tuo koneistusohjelma manuaalisen tiedonsyötön (MDI) tai USB-muistitikun kautta. Ohjelman tulee sisältää:
- Hiomalaikan lineaariset nopeusasetukset
- Segmentoidut syöttöparametrit karkeaa jauhamista, hienohiontaa ja kimaltelematonta jauhatusta varten
- Hiomalaikan pinnoituksen kompensaatiotiedot
4. Työkalun asetus ja työkappaleen koordinaattiasetus
Määritä hiomalaikan ja työkappaleen pinnan vertailuasento työkalun asettimella tai "kipinätesti"-menetelmällä. Tämä vaihe määrittää CNC-työstön alkuperäisen tarkkuuden.
5. Automaattinen koneistus ja jäähdytys
Käynnistä jäähdytysnestesuutin (kohdista se jauhatuskohtaan) ja napsauta "Cycle Start". Käyttäjien on valvottava jauhatusprosessia ääni- ja kipinävalvonnan avulla.
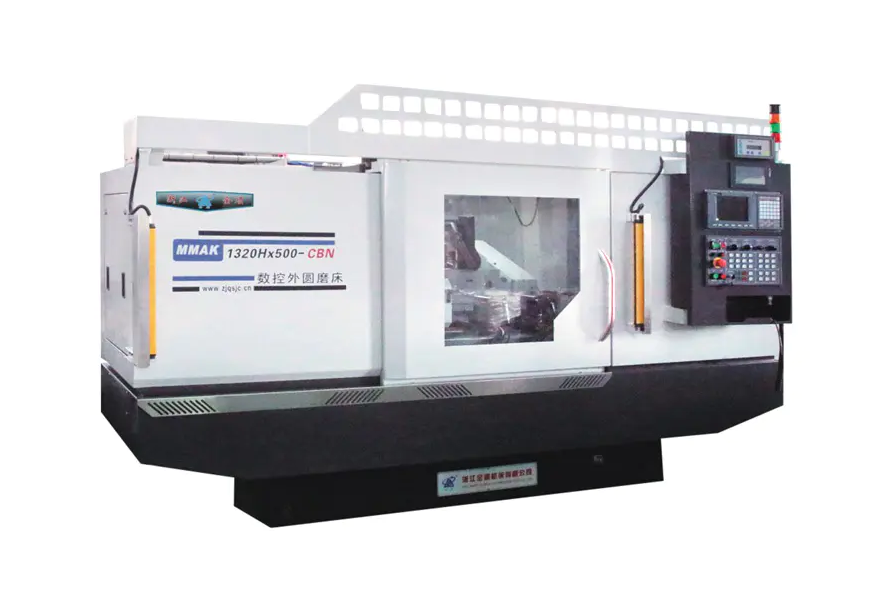
Ydinelementit koneistuksen laadun parantamiseen CNC-sylinterihiomakoneissa
Pelkkä automaatioohjelmiin luottaminen ei riitä toiminnassa CNC lieriömäinen hiomakones . Submikronin tarkkuuden saavuttamiseksi tarvitaan syvällistä optimointia kolmessa ulottuvuudessa: pyörän kunto, lämpömuodonmuutosten hallinta ja paikannuspiste.
1. Hiomalaikan ominaisuuksien tarkkuuskäsittely ja huolto
Hiomalaikan mikrorakenne määrää suoraan ulkoisen lieriömäisen hiontaan pinnan viimeistelyn. Vaikka CNC-järjestelmä voi ohjata syöttöä, se ei voi automaattisesti muuttaa hiomalaikan himmennystilaa.
Tekniset tiedot: Timanttilaatikon terävyys on säilytettävä. Pitkittäinen syöttönopeus hionnan aikana on säädettävä joustavasti rouhinta- ja viimeistelyhiontaan liittyvien vaatimusten mukaan – karkeahionnassa voidaan käyttää suurempaa syöttönopeutta leikkaustehokkuuden parantamiseksi, kun taas viimeistelyssä tarvitaan hyvin pientä syöttönopeutta hiomalaikan pinnan mikrohiontareunojen aikaansaamiseksi.
Arvo: Säännöllinen ja tieteellinen sidonta ehkäisee tehokkaasti pintojen tärinäjälkiä (aaltoviivat) ja vähentää merkittävästi palovammojen riskiä.
2. Dynaaminen lämpövakaus ja jäähdytysnesteen hallinta
Hionta on pohjimmiltaan korkean energian poistoprosessi, joka tuottaa merkittävää jauhatuslämpöä. Tarkkuushiomalaitteissa lämpömuodonmuutos on "piilotettu tappaja", joka johtaa mittapoikkeamiin.
Tekniset tiedot: Jäähdytysneste ei ainoastaan jäähdytä pintaa, vaan myös pesee pois hiontajätteet ja estää pyörän tukkeutumisen. Suosittelemme vakiolämpöistä jäähdytysjärjestelmää sen varmistamiseksi, että jäähdytysnesteen lämpötila vaihtelee tahdissa koneen alustan lämpötilan kanssa. Samanaikaisesti jäähdytysnesteen suuttimen kulma on suunnattava tarkasti jauhatusvyöhykkeen "kiilanmuotoiseen alueeseen" lämmönvaihdon maksimoimiseksi.
Arvo: Hyvä lämpötasapainon hallinta hallitsee tehokkaasti työkappaleen säteittäistä lämpölaajenemista ja varmistaa, että mittojen tasaisuus pysyy minimaalisissa toleransseissa jatkuvan osaerän koneistuksen aikana.
3. Fyysinen peruspiste ja keskireiän eheys
varten CNC lieriömäinen hiomakones keskitukia käytettäessä työkappaleen keskireikä on sen pyörimisgeometrinen peruspiste.
Tekniset tiedot: Ennen kiinnittämistä työkappaleen molemmissa päissä olevat keskireiät on tarkastettava huolellisesti kolhujen, oksidihilsettä tai lastujen varalta. On suositeltavaa käyttää erittäin tarkkoja maadoitettuja keskuksia ja levittää kosketuspintoihin erityistä korkeapainerasvaa. Jos keskireiän geometrinen virhe on 0,01 mm, voi rotaatiosuurennuksen jälkeen työkappaleen pyöreyden heijastuva virhe kasvaa eksponentiaalisesti.
Arvo: Vertailuasennon puhtauden ja pyöreyden varmistaminen on olennaista korkean koaksiaalisuuden ja pyöreyden koneistuksen saavuttamiseksi, ja se on myös edellytys CNC-järjestelmän toistettavuuden maksimoimiseksi.
Turvallisuusohjeet: Automaattisia hiomalaitteita käytettäessä on käytettävä asianmukaisia suojavarusteita. Turvaluukun avaaminen hiomalaikan pyöriessä suurella nopeudella on ehdottomasti kielletty, ja hiomalaikassa on säännöllisesti tarkastettava halkeamia, jotta vältetään räjähdysvaara nopean pyörimisen aikana.
CNC-sylinterihiomakoneiden taitava käyttö edellyttää ohjelmiston ohjelmoinnin ymmärtämisen lisäksi herkkyyttä mekaanisille kokoonpanoille ja prosessiparametreille.


