 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
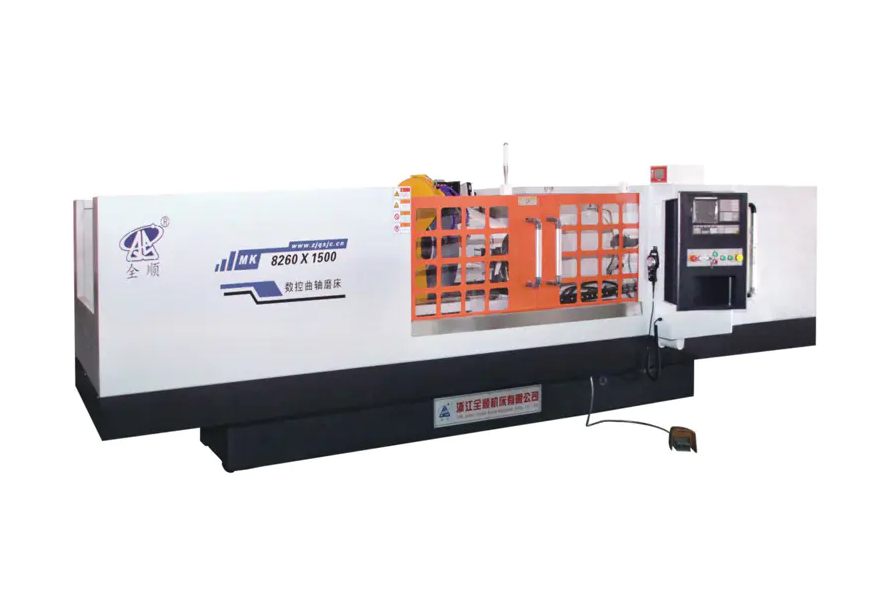
Evaluating the precision and repeatability of a CNC kampiakselin hiomakone requires systematic measurement of dimensional accuracy, geometric tolerances, and process consistency across multiple machining cycles. Ydinlähestymistapa yhdistää koneen päällä tapahtuvan luotauksen, CMM (Coordinate Measuring Machine) -todentamisen ja tilastollisen prosessiohjauksen (SPC) analyysin. Hyvin kalibroidun CNC-kampiakselin hiomakoneen pitäisi saavuttaa roundness within ±0,001 mm , halkaisijan toleranssi sisällä ±0,002 mm , ja Cpk-arvo 1,33 tai enemmän to be considered production-capable.
Arviointiprosessi ei ole kertatarkastus – se on jäsennelty protokolla, joka kattaa koneen pätevyyden, työkappaleen tarkastuksen ja pitkän aikavälin kykyanalyysin.
Tärkeimmät tarkkuusmittarit CNC kampiakselin hionta
Ennen minkään testin suorittamista on tärkeää määrittää, mitkä parametrit muodostavat kampiakselin hiomakoneen "tarkkuuden". Nämä mittarit vaikuttavat suoraan moottorin suorituskykyyn ja komponenttien käyttöikään.
- Lehden halkaisija Tolerance: Tyypillisesti ±0,002–0,005 mm korkean suorituskyvyn kampiakseleille.
- Pyöreys (ympyrämäisyys): Should be within 0.001–0.003 mm for main and pin journals.
- Sylinterimäisyys: Mittaa kartio- ja piippupoikkeaman akselin pituudella, tyypillisesti ≤0,002 mm.
- Pinnan karheus (Ra): Target Ra ≤ 0,4 µm for bearing contact surfaces.
- Pin-päiväkirjan heittotarkkuus: Tapin keskikohdan poikkeama suhteessa pääakseliin, yleensä ≤0,005 mm.
- Angular Positioning of Pin Journals: Critical for engine timing; angular error should not exceed ±0.05°.
Nämä mittarit muodostavat mittaussuunnitelman. Any evaluation protocol must address each one with the appropriate instrument and method.
Koneen pätevyys: Lähtökohta
Before workpiece grinding begins, the machine itself must be verified through geometric and dynamic qualification tests. These tests establish whether the machine's mechanical structure can support the claimed tolerances.
Geometriset tarkkuustestit
Use a laser interferometer or precision ball bar to check:
- Straightness of the grinding wheel head traverse axis (X-axis): target ≤ 0,002 mm/300 mm
- Parallelism between the wheel spindle axis and the workhead/tailstock axis: ≤ 0.003 mm/500 mm
- Runout of the grinding wheel spindle: ≤ 0,001 mm
- Työpään karan juoksu: ≤ 0,002 mm
Thermal Stability Assessment
Thermal drift is a major source of dimensional error in CNC grinding. Käytä konetta vähintään käyttölämpötilassa 60-90 minuuttia before taking precision measurements. Measure the thermal displacement at the grinding spindle using a capacitive sensor at 15-minute intervals. Vakaan koneen pitäisi olla esillä less than 0.003 mm of thermal drift lämmittelyn jälkeen.
Koneessa oleva mittaus: reaaliaikainen tarkkuusohjaus
Moderni CNC kampiakselin hiomakones integroida prosessinaikaisia mittausjärjestelmiä, jotka mittaavat jatkuvasti työkappaleen halkaisijaa hionnan aikana. Tämä aktiivinen takaisinkytkentäsilmukka on suorin menetelmä mittatarkkuuden ohjaamiseen.
To evaluate the effectiveness of the on-machine gauge:
- Grind a test journal to a nominal diameter and record the gauge reading at spark-out.
- Remove the workpiece and measure the same journal with a calibrated air gauge or CMM.
- Calculate the difference between the on-machine reading and the offline measurement.
- Repeat this across 10 consecutive parts to establish the gauge correlation error.
A well-functioning in-process gauge should correlate with CMM results within ±0.001 mm . Tämän ylittävät poikkeamat osoittavat mittarin kulumista, asennusongelmia tai jäähdytysnesteen likaantumista.
Post-Process Inspection with CMM and Pyöreys Tester
Koneen ulkopuolinen mittaus tarjoaa objektiivisimman tiedon tarkkuusarviointiin. Kaksi välinettä ovat välttämättömiä:
Coordinate Measuring Machine (CMM)
CMM inspection captures diameter, cylindricity, and throw accuracy. Kampiakselin arvioinnissa skannausanturi on parempi kuin kosketusliipaisuanturi, koska se kerää satoja pisteitä tappia kohden ja tarjoaa tilastollisesti vankat tiedot. Mittaa vähintään 3 poikkileikkausta lehtiä kohti (molemmat päät ja keskusta) käyttämällä vähintään 36 pistettä poikkileikkausta kohti .
Pyöreyden/muodon testaaja
A dedicated roundness tester (Taylor Hobson type or equivalent) provides far higher resolution for circularity and surface waviness than a CMM. Se käyttää tarkkuuskaraa, jonka kulmaepävarmuus on alla 0,01 kaarisekuntia . Tämä väline on välttämätön arvioitaessa:
- Pyöreysvirhe standardin ISO 12181 mukaan
- Lobing (odd-number harmonic errors caused by centerless fixturing)
- Waviness (mid-spatial frequency errors linked to wheel chatter)
Repeatability Testing: The Gauge R&R and SPC Approach
Repeatability is not just about one good part — it is about consistent output across a production run . Kaksi rakenteellista menetelmää määrittelevät tämän ominaisuuden:
Mittarin toistettavuus ja toistettavuus (Guge R&R)
This study separates measurement system variation from actual part variation. Toimenpide:
- Valitse 10 kampiakselin tappia, jotka kattavat odotetun halkaisijaalueen.
- Pyydä 2–3 operaattoria mittaamaan kaikki 10 osaa, kukin 3 kertaa, satunnaisessa järjestyksessä.
- Laske %GRR = (mittarin R&R-vaihtelu / kokonaisvaihtelu) × 100.
Hyväksymiskriteerit: %GRR ≤ 10 % on erinomainen; 10–30 % on marginaalista; yli 30 % vaatii korjaavia toimia, ennen kuin tuotantotietoihin luotetaan.
Tilastollinen prosessinohjaus (SPC) ja prosessikapasiteetti
Jauha vähintään 25-30 peräkkäistä kampiakselia under controlled conditions and record the main journal diameter for each part. Plot the data on an X-bar and R control chart, then calculate:
- Cp (prosessikyky): Measures spread relative to tolerance. Tavoite Cp ≥ 1,67.
- Cpk (Process Capability Index): Accounts for process centering. Tavoite Cpk ≥ 1,33 standardituotannossa; ≥ 1,67 kriittisille lehdille.
- Keskihajonta (σ): Sen tulee olla alle 1/6 kahdenvälisestä toleranssista.
Evaluation Summary: Metrics and Hyväksymiskynnyss
| Parametri | Mittausmenetelmä | Acceptance Threshold |
|---|---|---|
| Journal Diameter | CMM / ilmamittari | ±0,002 mm |
| Roundness | Pyöreyden testaaja | ≤ 0.001 mm |
| Sylinterimäisyys | CMM-skannaus | ≤ 0.002 mm |
| Pinnan karheus Ra | Yhteystiedot Profilometer | ≤ 0.4 µm |
| Neulanheiton tarkkuus | CMM | ≤ 0,005 mm |
| Kulmikas tapin asento | CMM / Rotary Encoder | ≤ ±0,05° |
| Prosessikyky (Cpk) | SPC-analyysi | ≥ 1,33 |
| Mittari R&R (%) | Gauge R&R -tutkimus | ≤ 10 % |
| Koneen mittarin korrelaatio | vs. CMM Offline | ± 0,001 mm |
Yleisiä tarkkuushäviöiden lähteitä ja niiden tunnistaminen
Kun arviointitulokset jäävät yllä olevien kynnysten ulkopuolelle, perimmäinen syy on jäljitettävä systemaattisesti. Yleisimmät heikentyneen tarkkuuden lähteet CNC kampiakselin hiomakones sisältää:
- Pyörän epätasapaino tai kiinnitysvirheet: Causes chatter marks visible in roundness profiles as high-frequency lobing. Ratkaisu: tasapainota pyörä uudelleen ja pudota uudelleen hienommalla lyijyllä.
- Työpään tai takatuen laakerin kuluminen: Näkyy lisääntyneenä pyörivässä työkappaleessa. Tunnistetaan tarkkuuskellonäytöllä karan nokassa.
- Lämpökasvu pitkien tuotantoajojen aikana: Tunnistetaan trendikkäiden CMM-tietojen perusteella ajan mittaan – jos halkaisija ajautuu vähitellen yhteen suuntaan, tarvitaan lämpökompensointia tai lämmitysjaksoa.
- Kiinnitys tai kiristys epäjohdonmukaisuus: Tuloksena heittotarkkuuden osittaisesta vaihtelusta. Tarkista tasaisella kiristysvoimalla momenttiavaimella ja toista mittaus.
- CNC-ohjaimen interpolointivirhe: Ilmenee kulma-asentovirheinä nastanapeissa. Varmista tarkistamalla C-akselin kooderin resoluutio ja välyksen kompensointiasetukset.
Säännöllisen uudelleenarviointiaikataulun laatiminen
Kertaluonteinen pätevyys ei riitä pitkäaikaiseen tuotannonvarmuuteen. Precision evaluation should follow a tiered schedule:
- Jokainen tuotantovuoro: Tarkista prosessin aikana olevan mittarin korrelaatio käyttämällä referenssipäärengasmittaria. Tarkista ajon ensimmäinen ja viimeinen osa CMM:llä.
- Viikoittain: Suorita 10-osainen SPC-näyte ja laske Cpk uudelleen. Tarkasta vanteiden kunto ja sidontatyökalun kuluminen.
- Kuukausittain: Suorita täydellinen geometrinen tarkkuustarkastus käyttämällä laserinterferometriä ja kuulatankotestausta.
- Vuosittain tai suuren huollon jälkeen: Full machine re-qualification including thermal stability, spindle runout, and Gauge R&R study.
Näistä määräaikaistarkastuksista saatu trendianalyysi mahdollistaa ennakoivan huollon ennen kuin tarkkuus heikkenee määritelmien alapuolelle – vähentää romumääriä ja suunnittelemattomia seisokkeja merkittävästi.


