 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
Suora vastaus
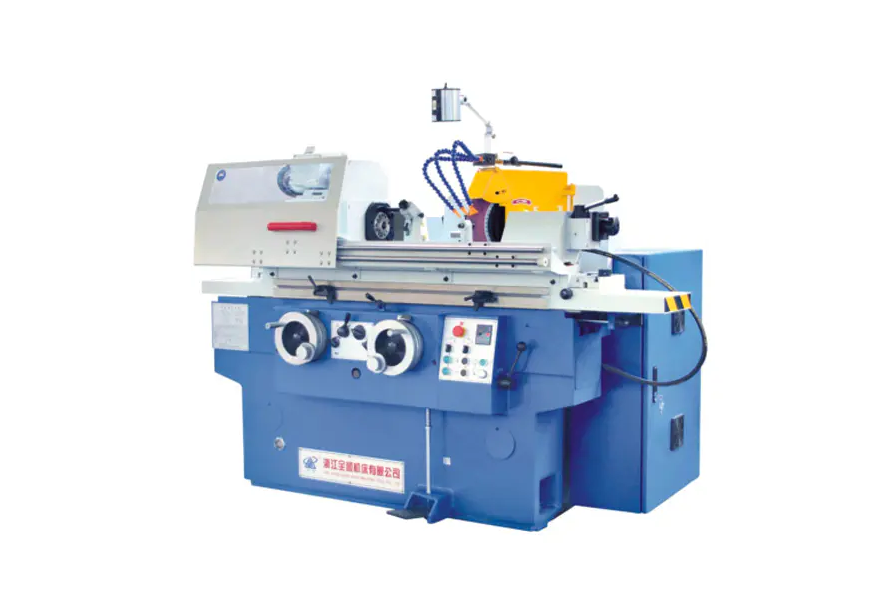
A hiomakone toimii pyörittämällä hiomalaikkaa suurella nopeudella työkappaletta vasten materiaalin poistamiseksi hankauksen kautta ja muotoilemalla pinnan tarkkoihin mittatoleransseihin. Pyörän hankaavat rakeet toimivat tuhansina mikroleikkaussärminä, joista jokainen leikkaa pois pieniä materiaalilastuja jokaisella ajolla.
Ydinmekanismi
Fysiikka materiaalin poistamisen takana
Perustaessaan hiomakone muuntaa pyörimisenergian hankaavaksi leikkaustoiminnaksi. Hiomalaikka pyörii pintanopeuksilla tyypillisesti välillä 20 ja 45 m/s , painamalla työkappaletta vasten kontrolloidulla voimalla. Jokainen hiomarae - yleensä alumiinioksidi, piikarbidi tai kuutioinen boorinitridi (CBN) - toimii yksipisteisenä leikkaustyökaluna, joka toimii mikroskooppisessa mittakaavassa.
Kun rake koskettaa työkappaletta, tapahtuu kolme asiaa peräkkäin:
- Elastinen muodonmuutos — jyvä puristaa pintaa ennen leikkaamisen alkamista
- Muovinen auraus — materiaalia työnnetään sivusuunnassa muodostaen harjanteita
- Sirun muodostuminen — jyvä leikkaa perusmateriaalista vapaan mikrosirun
Tämä prosessi toistuu miljoonia kertoja minuutissa koko pyörän pinnalla, mikä tuottaa tyypillisen sileän viimeistelyn, josta hionta tunnetaan. Pinnan karheusarvot Ra 0,1 - 1,6 mikrometriä saavutetaan rutiininomaisesti - hienompaa kuin mikään sorvaus tai jyrsintä.
45 m/s
Tyypillinen maksimi pyörän pintanopeus
Ra 0,1 μm
Saavutettava pinnan karheus
0,001 mm
Mittojen toleranssialue
Anatomia
Tärkeimmät osat ja mitä ne tekevät
Hiomalaikka
Leikkaustyökalu. Koostuu yhteen sidotuista hankaavista rakeista (lasitettu, resinoidi- tai kumisidokset). Vanteen laatu (kovuus) ja rakenne (raeväli) valitaan materiaali- ja viimeistelyvaatimusten perusteella.
Pyörän pää / kara
Sisältää karamoottorin ja pyörää pyörittävät laakerit. Karan jäykkyys on kriittinen — jopa 0,001 mm:n vääntö aiheuttaa tärinäjälkiä valmiiseen pintaan.
Työpöytä
Pitää kiinni ja kulkee työkappaleen poikki. Pintahiomakoneissa pöytä liikkuu edestakaisin tai pyörii. Sylinterimäisissä hiomakoneissa pöytä kulkee Z-akselia pitkin työkappaleen pyöriessä.
Pukeutuja
Timanttikärkeinen työkalu, joka teroittaa hiomalaikkaa ajoittain uudelleen katkaisemalla tylsistyneet rakeet ja palauttamalla pyörän geometrian. Ilman viimeistelyä hiontatehokkuus laskee jyrkästi ja pinnan laatu heikkenee.
Jäähdytysnestejärjestelmä
Toimittaa leikkausnestettä (vesiliukoista öljyä tai synteettistä jäähdytysnestettä) virtausnopeuksilla 20-100 l/min jauhatusalueelle. Jäähdytysneste vähentää lämpöä (hiontavyöhykkeen lämpötila voi paikallisesti ylittää 1000 astetta), huuhtelee lastut ja voitelee leikkauskohtaa.
Syöttömekanismi
Säätää kuinka syvälle pyörä tarttuu työkappaleeseen (syöttö / leikkaussyvyys). Tarkkuussyöttömekanismit erottuvat 0,001 mm:n välein, mikä mahdollistaa mikromateriaalin poiston, joka erottaa hionnan karkeammista leikkausprosesseista.
Konetyypit
Tärkeimmät tyypit ja niiden toimintaperiaatteet
Erilaiset geometriat vaativat olennaisesti erilaisia konekokoonpanoja. Alla on neljä yleisintä teollisessa tuotannossa käytettyä tyyppiä:
| Koneen tyyppi | Työkappaleen liike | Wheel Motion | Tyypillinen toleranssi | Yhteinen sovellus |
| Pintahiomakone | Pyörivä tai edestakaisin liikkuva pöytä | Pyörii, alassyöttö kulkua kohti | /- 0,005 mm | Litteät levyt, muotit, työkalut |
| Sylinterimäinen hiomakone | Pyörii keskusten välillä | Pyörii, kulkee aksiaalisesti | /- 0,002 mm | Akselit, tapit, rullat |
| Keskitön hiomakone | Syötetään läpi säätöpyörällä | Hiomalaikan säätöpyörä | /- 0,001 mm | Tangot, putket, suuren volyymin osat |
| Sisäinen hiomakone | Pyörii (tai pidetään paikallaan) | Pieni pyörä pyörii reiän sisällä | /- 0,003 mm | Laakeripyörät, hydraulisylinterit |
Syväsukellus
Kuinka keskustaton hionta saavuttaa poikkeuksellisen suorituskyvyn
Keskitön hionta on lieriömäisen hiontaan tuottavin muoto, koska se eliminoi osien kiinnityksen kokonaan. Työkappale lepää terällä kahden pyörän välissä:
- Hiomalaikka (suuri, nopea) tekee varsinaisen leikkauksen jopa 60 m/s nopeuksilla
- Säätöpyörä (pienempi, kallistettu 1-6 astetta) ohjaa osan pyörimisnopeutta ja aksiaalisyöttönopeutta
Kallistamalla säätöpyörää osaa samanaikaisesti pyöritetään ja työnnetään koneen läpi aksiaalisesti – menetelmää kutsutaan "läpisyöttöhionnaksi". Tuotantokeskittymätön hiomakone pystyy käsittelemään enemmän kuin 1000 pientä lieriömäistä osaa tunnissa ilman, että käyttäjä lastaa/purkaa osien välillä.
Tämä tekee keskittömästä hiomisesta vakioprosessin suurivolyymiisille komponenteille, kuten autojen venttiilivarret (toleranssit /-0,003 mm halkaisijaltaan 6 mm) ja laakerirullat.
Prosessin ohjaus
Kriittiset parametrit, jotka ohjaavat hiontatehoa
Jauhatustulokset määräytyvät neljän vuorovaikutuksessa olevan prosessimuuttujan perusteella. Jonkin niistä vääristäminen aiheuttaa joko huonon pinnan, mittavirheen tai lämpövaurion (palovamman).
Pyörän nopeus (Vs)
Suurempi pyörän nopeus tarkoittaa, että jokainen rake poistaa ohuemman lastun, mikä vähentää leikkausvoimia ja parantaa viimeistelyä – mutta lisää lämmöntuotantoa. Tästä syystä CBN-pyörät toimivat nopeudella 80-120 m/s nopeassa hionnassa (HSG).
Työkappaleen nopeus (Vw)
Nopeampi työkappaleen liike lisää materiaalin poistonopeutta (MRR), mutta lisää lastua. Nopeussuhde Vs/Vw vaihtelee tyypillisesti välillä 60:1 - 120:1 tarkkuushiontasovelluksissa.
Leikkaussyvyys (ae)
Rouhintakäsittelyssä voidaan käyttää arvoa ae = 0,05 mm; viimeistelypasseissa käytetään 0,002 - 0,005 mm. Kipinäsyötöt (nollasyöttö) jakson lopussa mahdollistavat koneen taipuman palautumisen, mikä parantaa mittatarkkuutta.
Tietyn materiaalin poistonopeus (Q'w)
Ilmaistuna mm3/mm/s, tämä on hallitseva tuottavuusmittari. Nykyaikaiset CNC-hiomakoneet optimoivat Q'w:n reaaliajassa käyttämällä tehonvalvontaa pysyäkseen lähellä palamiskynnystä ylittämättä sitä.
Yhteinen haaste
Lämpövauriot: Riski, joka jokaisen hiontatoimenpiteen on hallittava
Hionta tuottaa voimakasta paikallista lämpöä – jopa 1500 astetta rakeen ja työkappaleen kosketusvyöhykkeellä äärimmäisissä tapauksissa - kestää vain mikrosekunteja raekontaktia kohti. Jos lämpö ei voi haihtua tarpeeksi nopeasti, se aiheuttaa:
- Hionta polttaa — pinnan hapettumista, joka näkyy sinisenä/ruskeana värjäytymänä, mikä viittaa mikrorakenteen muutoksiin
- Jäljellä oleva vetojännitys — mikä lyhentää dramaattisesti karkaistujen teräsosien väsymisikää
- Pinnan uudelleenkovettuminen tai pehmeneminen — muutetaan kovuusprofiilia, joka lämpökäsittelyllä oli tarkoitus saavuttaa
Lämpövaurioiden ehkäiseminen vaatii yhdistelmän aggressiivista jäähdytysnesteen käyttöä (korkeapaineiset suuttimet 50–80 baarilla joissakin ilmailusovelluksissa), oikeaa pyörän valintaa (avoin rakenne vapaata leikkaamista varten) ja konservatiivisia materiaalinpoistonopeuksia viimeistelyvaiheissa.
Barkhausenin kohinaanalyysiä ja röntgendiffraktiota käytetään laatukriittisillä teollisuudenaloilla (laakerit, ilmailu) varmistamaan tuhoamattomalla tavalla, että maapinnoilla ei ole jäännösvetolujuutta koneistuksen jälkeen.
Valintaopas
Oikean hioma-aineen valinta materiaalille
Pyörän valinta on suurin yksittäinen vipu sekä tuottavuuden että pinnan laadun kannalta. Väärä hioma-aine ei vain toimi huonommin – se voi polttaa tai murtaa työkappaleen.
| Hiomatyyppi | Paras | Vältä Päällä | Suhteellinen hinta |
| Alumiinioksidi (Al2O3) | Teräs, pikateräs, rautametallit | Karbidi, keramiikka | Matala |
| Piikarbidi (SiC) | Valurauta, ei-rautametalli, keramiikka, kivi | Karkaistu teräs (reagoi kemiallisesti) | Matala-Medium |
| Kuutioinen boorinitridi (CBN) | Karkaistu teräs (yli 45 HRC), superseokset | Pehmeää terästä, alumiinia | Korkea |
| Timantti | Karbidi, keramiikka, glass, composites | Teräs (hiilen diffuusio aiheuttaa nopeaa kulumista) | Erittäin korkea |
Moderni Tekniikka
Kuinka CNC-ohjaus on muuttanut hiontatarkkuutta
Nykyaikaiset CNC-hiomakoneet integroivat suljetun silmukan palautetta, jota perinteiset koneet eivät pysty vastaamaan. Keskeisiä teknologioita ovat:
- Prosessin mittaus — ilma- tai kosketusanturit mittaavat työkappaleen halkaisijan hionnan ollessa aktiivisena ja säätävät syöttöä automaattisesti niin, että se osuu 0,001 mm:n sisällä
- Akustiset emissioanturit — tunnistaa korkeataajuisen signaalin, kun laikka koskettaa ensimmäistä kertaa työkappaletta tai laatikkoa, eliminoi ilmahiontaajan ja havaitsee pyörän rikkoutumisen
- Mukautuva syöttönopeuden säätö — Karan tehonvalvonta syöttää tiedot takaisin CNC:hen, jotta materiaalin poistonopeus pysyy vakiona pyörän kuluessa
- Automaattinen pyörän tasapainotus — Pyörän laipan sisällä olevat dynaamiset tasapainottimet korjaavat epätasapainoa reaaliajassa ja vähentävät tärinää alle 1 g:n käyttönopeudella
Nykyaikainen CNC-sylinterihiomakone pystyy suorittamaan akselin hiontajakson alle 90 sekunnissa Cpk-arvojen ollessa yli 1,67 – prosessikyky, jota eräajoinen manuaalinen hionta ei voi lähestyä.
Käytännön opastus
Mitä käyttäjien on tarkistettava ennen jokaista hiontaajoa
Paraskin kone tuottaa romua, jos käyttöä edeltävät tarkastukset jätetään väliin. Seuraava tarkistuslista kattaa eniten vaikuttavat kohteet:
- Suorita a rengastesti hiomalaikalla - selkeä metallisävy ei ilmaise halkeamia; tylsä naksahdus tarkoittaa, että pyörä on hävitettävä
- Tarkista pyörä RPM-luokitus ylittää karan maksiminopeuden vähintään 25 % turvamarginaalilla
- Tarkista jäähdytysneste pitoisuus ja virtausnopeus ennen käynnistystä - huonontunut jäähdytysneste aiheuttaa palovammoja jopa konservatiivisilla parametreillä
- Pue pyörä jokaisen uuden työn alussa tai yli 30 minuutin joutoajan jälkeen leikkausterävyyden palauttamiseksi
- Vahvista työkappale kiinnityksen jäykkyys — tärisevä työkappale aiheuttaa tärinäjälkiä taajuuksilla 500-2000 Hz, mikä pilaa pinnan viimeistelyn
- Tarkasta kipinäsuoja ja pyöränsuoja — hiomakipinät voivat kulkea 3-5 metriä, ja pyörien sirpaleet toimintanopeudella ovat tappavia ammuksia


