 0086-15068518279 (kiina)/001-5416026691 (englanti)


 Fi
Mikä on a CNC lieriömäinen hiomakone
CNC-sylinterihiomakone on metallin leikkaustyökalu, joka poistaa ohuen kerroksen materiaalia pyöreän työkappaleen ulko- tai sisäpinnalta pyörivällä hiomalaikalla, kun taas osa itse kääntyy keskusten välissä tai istukassa. Kirjaimet CNC tarkoittavat tietokoneen numeerista ohjausta, mikä tarkoittaa, että pyöränpää, työpöytä ja syöttöakseli liikkuvat ohjelman ohjeiden mukaan manuaalisten käsipyörien sijaan. Tuloksena on akseli, tela, tappi tai kara, jonka halkaisijatoleranssi voi saavuttaa yksinumeroisen mikronitason ja pintakäsittely on paljon sileämpi kuin sorvaus tai jyrsintä voi tuottaa yksinään.
Käytännössä tämä kone on viimeistelyasema, joka tulee sorvauksen tai karkaisun jälkeen. Akseli rouhitaan ensin sorvalla, sitten lämpökäsitellään sen kovuuden lisäämiseksi ja lähetetään lopuksi CNC lieriömäinen hiomakone tuoda halkaisija ja pyöreys takaisin tiukkojen lukujen piiriin, joita piirustus vaatii. Autojen kampiakselin tapit, hydraulisylinteritangot, työstökoneiden karat ja laakerien istukat hiovat lähes joka kerta, koska pelkkä sorvaus ei pysty pitämään näiden osien pyöreyttä tai pinnan viimeistelyä, kun ne ovat kovettuneet.
Kuinka hiontaprosessi toimii koneen sisällä
Neljä liikettä suoritetaan samaan aikaan syklin alkaessa, ja niiden ymmärtäminen selittää, miksi kone pystyy säilyttämään niin hienot toleranssit.
1
Pyörän pyöriminen - hiomalaikan kara pyörii kiinteällä kehänopeudella, tavallisesti välillä 35-45 metriä sekunnissa tässä artikkelissa käsitellyissä koneissa, joten hiomarakeita leikataan vakionopeudella työkappaleen halkaisijasta riippumatta.
2
Työkappaleen kierto - osa pyörii hitaasti keskipisteiden välillä tai istukkaistukassa, yleensä muutamasta kymmenestä muutamaan sataan kierrosta minuutissa, joten jokainen pinnan piste ohittaa pyörän toistuvasti.
3
Pöydän läpikulku - työpöytä liukuu osaa edestakaisin pyörän pintaa pitkin pitkiä akseleita varten tai pysyy kiinteänä lyhyen olakkeen tai uran uppohiomiseksi yhdellä kertaa.
4
Syöttöohjaus - servokäyttöinen kuularuuvi työntää pyöränpäätä kohti osaa jopa 0,001 mm:n askelin, mikä mahdollistaa CNC-koneen pitämään halkaisijat, joita manuaalinen hiomakone ei pysty toistamaan luotettavasti.
Viimeistelykierros seuraa tavallisesti karkeaa ajoa raskaammalla syöttönopeudella, sitten kipinöintivaihetta, jossa pyörä tekee useita ajoja nollalla lisäsyötöllä antaakseen koneen joustaa takaisin ja poistaakseen jäljellä olevan materiaalin. Tämä järjestys kirjoitetaan kerran CNC-ohjelmaan ja toistetaan jokaisessa osassa, minkä vuoksi identtisten akselien hiontaerät pysyvät paljon yhdenmukaisempia kuin käsin työstetyt osat.
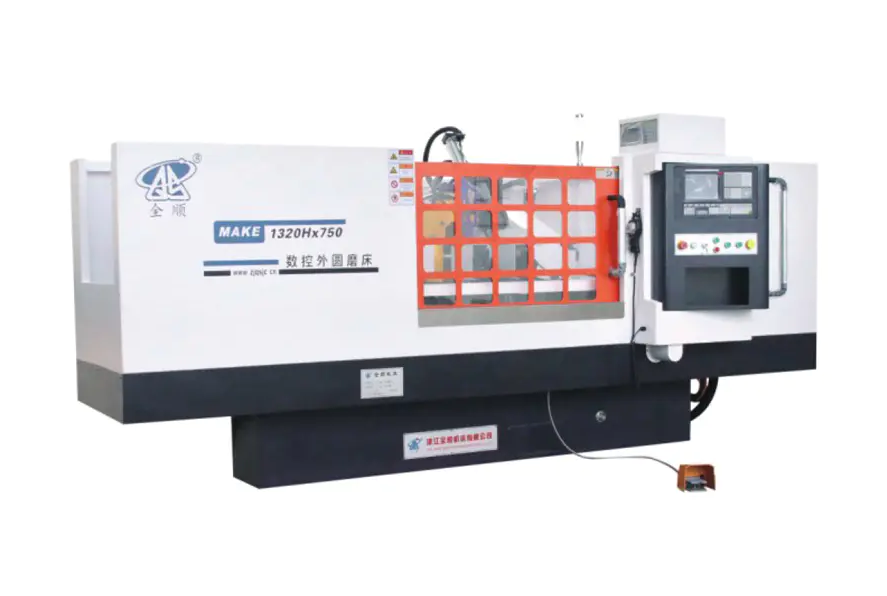
Tärkeimmät rakenneosat ja miksi niillä on merkitystä
Viisi osajärjestelmää määrää, kuinka tarkka ja kuinka kestävä hiomakone on tuotantovuosien aikana. Koneita vertailevan ostajan tulisi tarkastella niitä jokaista erikseen sen sijaan, että arvioitaisiin konetta vain sen hintalapun perusteella.
Sänky- ja pohjavalu
Sänky on yksiosainen valurautarakenne, joka on vanhentunut ja jännitetty ennen lopullista työstöä, joten se ei väänny, koska se imee leikkausvoimia ja työpajan lämpötilavaihteluita vuosien käytön aikana. Raskaampi, hyvin uurrettu valu vaimentaa tärinää paremmin, ja tärinä on hienon pintakäsittelyn suurin yksittäinen vihollinen.
Pyöränpään kara
Kara kantaa hiomalaikkaa ja voi käyttää joko vierintälaakereita tai hydrodynaamisia ja hydrostaattisia öljykalvolaakereita. Öljykalvokarat käyvät viileämmin jatkuvan raskaan leikkauksen aikana ja pitävät pyörimistarkkuuden pidempään, minkä vuoksi alla olevan vertailutaulukon tarkemmat mallit mainitsevat 45 metriä sekunnissa korotetun pyörän nopeuden dynaamisella ja staattisella painekaralla.
Lineaariset ohjaimet ja kuularuuvit
Tarkat lineaariohjaimet, jotka on yhdistetty esikuormitettuihin palloruuveihin, joita käyttävät absoluuttisen arvon servomoottorit, poistavat välyksen, joka vaivasi vanhempia liukusuuntaisia malleja, mikä antaa ohjelmoitavan noin 0,001 mm:n syöttöaskeleen tässä artikkelissa mainituissa koneissa.
Päätuki ja takatuki
Keskikorkeus rajoittaa suoraan suurinta halkaisijaa, jolla akseli voi pyöriä osumatta alustaan, minkä vuoksi valmistajat mainitsevat keskikorkeuden ydinspesifikaationa eikä jälkikäteen. Pylvästuki käyttää tasaista keskipainetta, joten pitkä kapea varsi ei tärise tai taipu hiontavoiman vaikutuksesta.
CNC-ohjaus- ja keskusteluohjelmisto
Keskustelevan jauhamisliittymän avulla käyttäjä voi syöttää tavoitehalkaisijan, pituuden ja poistomäärän täyttöön tyhjälle näytölle sen sijaan, että kirjoittaisi G-koodia käsin, mikä lyhentää asennusaikaa liikkeissä, jotka käyttävät useita erilaisia pieniä eriä yhden toistuvan osan sijaan kuukausia kerrallaan.
MK- ja MAK-sarjojen teknisten tietojen vertailu
Alla oleva taulukko listaa seitsemän yleistä kokoonpanoa toimivasta MK- ja MAK-sarjan tuotelinjasta, joten lukuja voidaan verrata vierekkäin sen sijaan, että luettaisiin yksi tietolehti kerrallaan. Kaikki luvut ovat valmistajan ilmoittamia teknisiä parametreja kullekin mallille.
| Malli | Maadoitettava halkaisija | Maadoitettava enimmäispituus | Keskustan korkeus | Pyörän koko O.D. x L x I.D. | Moottorin kokonaisteho |
|---|---|---|---|---|---|
| MK1350B | Max 500mm | 1500 / 2000 / 3000 / 4000 mm | 270mm | Phi750x75xPhi305mm | 20,63 kW |
| MK1332B | Phi8 - Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21,475 - 33,075 kW |
| MKE1332B | Phi8 - Phi320mm | 500 / 1000 / 1500 / 2000 / 3000 mm | 180mm | Phi600x75xPhi305mm | 21,475 - 33,075 kW |
| MAK1320H | Phi8 - Phi200mm | 500/750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MAKE1320H | Phi8 - Phi200mm | 500/750mm | 135mm | Phi500x50xPhi203mm | 10,825 kW |
| MK1320H | Phi8 - Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
| MKE1320H | Phi8 - Phi200mm | 500/800mm | 135mm | Phi400x50xPhi203mm | 10,825 kW |
Pyörän kehänopeus on kohdallaan 38 metriä sekunnissa koko alueella , nousee 45 metriin sekunnissa, kun dynaaminen ja staattinen painekara on asennettu, ja maksimi työkappaleen paino vaihtelee 50 kg:sta kompaktissa H-sarjassa 1000 kg:aan MK1350B:ssä. Tämän taulukon lukeminen edessäsi olevan osapiirustuksen rinnalla on nopein tapa listata malli, koska halkaisija-alue ja keskipisteiden välinen pituus sulkevat pois useimmat vaihtoehdot ennen kuin teho tai karatyyppi tekee päätöksen.
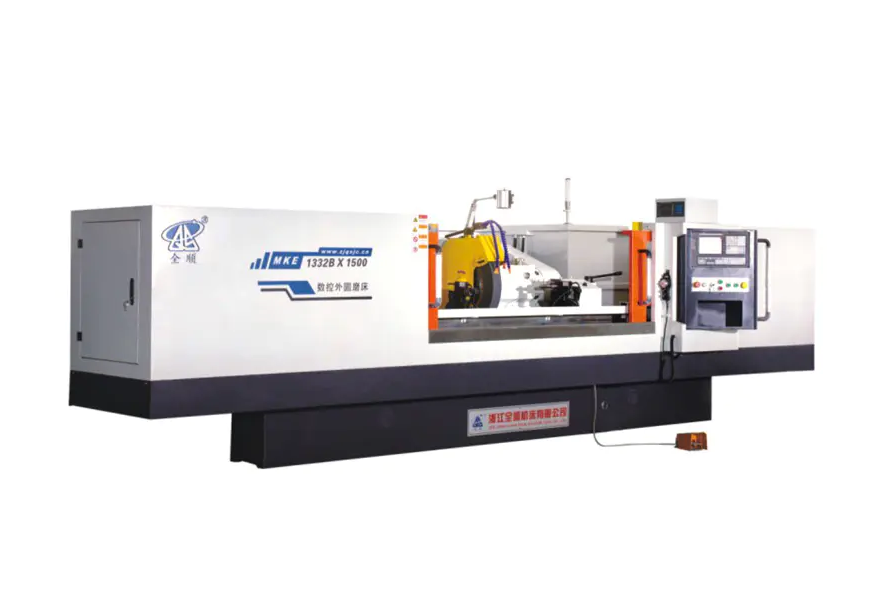
Mallin sovittaminen työkappaleen kokoon ja erämäärään
Kolme kysymystä kaventaa seitsemän mallin riviä yhteen tai kahteen realistiseen vaihtoehtoon ennen kuin tarjousta pyydetään.
- Mikä on osaperheen suurin halkaisija ja pisin pituus. Pieniä tappeja ja lyhyitä akseleita, joiden halkaisija on alle 200 mm ja pituus 800 mm, hiominen sopii mukavasti malleihin MK1320H, MKE1320H, MAK1320H tai MAKE1320H, kun taas halkaisijaltaan jopa 320 mm ja 3 000 mm pitkät akselit vaativat MK1320H:n, MKE1332B:n ja MKE132B:n tai M50mm:n. 4000 mm pitkä tarvitsee MK1350B:n.
- Kuinka painava on raskain yksittäinen osa. Keskikorkeus ja laakerikuormitus seuraavat työkappaleen painoa, joten 900 kg kampiakseliaihiota ei kannata lastata 150 kg:n koneeseen, vaikka halkaisija olisi teknisesti sopiva.
- Onko massanpoisto kevyttä ja toistuvaa vai raskasta ja epäjohdonmukaista. Taotut tai valetut aihiot, joissa on epätasainen materiaali, hyötyvät MK1332B:n ja MK1350B:n suuremmasta moottorin tehosta ja suuremmasta pyörän halkaisijasta, kun taas esisorvattu tankovarasto pienellä, tasaisella hiontavaralla toimii tehokkaasti alhaisemman tehon H-sarjan koneissa.
Yksinkertainen sääntö, jota monet myymäläsuunnittelijat käyttävät, on, että kone mitoitetaan isompaan osaan, jonka odotetaan seuraavan kolmen-viiden vuoden aikana, eikä vain sen edessä olevaan osaan, koska hiomakone on pitkä käyttöikä ja keskikorkeuden tai alustan pituuden päivittäminen myöhemmin on harvoin käytännöllistä.
Toimialat ja osat, jotka luottavat tähän laitteeseen
Lieriömäinen hionta näkyy aina, kun pyöreän osan on sovitettava yhteen toisen pyöreän osan kanssa tiukan toleranssisovituksen mukaisesti, joten sovellusluettelo ulottuu paljon pidemmälle kuin yksi ainoa toimiala.
| Teollisuus | Tyypilliset osat maadoitus | Tyypillinen toleranssitavoite |
|---|---|---|
| Autojen ja moottorien osat | Kampi- ja nokka-akselin tapit, vaihteiston akselit, männän tapit | 0,005-0,01 mm |
| Hydrauliset ja pneumaattiset komponentit | Sylinteritangot, männät, venttiilikelat | 0,005-0,02 mm |
| Laakereiden valmistus | Sisä- ja ulkolaakeripyörät, rullatapit | 0,002-0,008 mm |
| Työstökoneiden rakentaminen | Karat, tarkkuusjohtoruuvit, ohjausakselit | 0,003-0,01 mm |
| Tekstiili- ja painokoneet | Telat, vetoakselit, painosylinterit | 0,01-0,02 mm |
Pitkät rulla- ja sylinterityöt, kuten painotelat tai tekstiilikäyttöakselit, ovat juuri se kategoria, joka työntää liikkeitä kohti pidempiä sänkyvaihtoehtoja MK1332B- ja MK1350B-sarjoissa, koska keskikohtien välinen pituus halkaisijan sijaan on yleensä näiden osien rajoittava ominaisuus.
Hiomalaikan valinta ja leikkausparametrit
Pyörän valinta vaikuttaa pinnan viimeistelyyn ja kiertoaikaan yhtä paljon kuin kone itse, joten oikean hiomaaineen ja oikean syöttönopeuden yhdistäminen on yhtä tärkeää kuin oikean mallin valitseminen.
Hiomatyyppi materiaalin mukaan
- Alumiinioksidipyörät sopivat hiiliteräs- ja seosteräsakseleille, ja ne kattavat suurimman osan auto- ja yleiskoneen hiontatöistä.
- Kuutioiset boorinitridipyörät sopivat yli 55 HRC:n karkaistulle teräkselle ja säilyttävät muotonsa paljon pidempään kuin perinteiset hioma-aineet toistuvissa tuotantoajoissa.
- Piikarbidipyörät sopivat valuraudalle, pronssille ja muille ei-rautapitoisille tai hauraille materiaaleille, joissa alumiinioksidi kiiltoi nopeasti.
Tyypilliset leikkausparametrit
Karkea hiontavaihe poistaa tavallisesti 0,02–0,05 mm säteittäistä massaa ajoa kohti pyörän leveydelle sopivalla pöydän nopeudella, jota seuraa viimeistelyvaihe 0,005–0,01 mm ajoa kohti ja kahdesta neljään kierrosta koostuva kipinä, ilman lisäsyöttöä. Jäähdytysnesteen, yleensä vesiliukoisen jauhatusnesteen, on päästävä jatkuvasti pyörän ja osan kosketusalueelle, koska lämmön kertyminen tälle pienelle kosketusalueelle aiheuttaa hiontapalovamman ja jäännösjännityksen valmiissa kappaleessa.
Päivittäinen hoito ja ennaltaehkäisevä huolto
Johdonmukaiset päivittäiset tavat pitävät hiomakoneen mitoitettuna tarkkuudellaan useita vuosia sen sijaan, että se ajautuisi sietokyvyn ulkopuolelle kuukausien kuluessa.
| Intervalli | Tehtävä |
|---|---|
| Joka vuoro | Tarkista jäähdytysnesteen taso ja virtaus, pyyhi ohjaimet alas, tarkasta, onko pyörässä halkeamia tai laseja |
| viikoittain | Pue hiomalaikka, puhdista jäähdytysnesteen suodatin tai magneettierotin, tarkista voiteluöljyn taso |
| Kuukausittain | Tarkista karan käyntilämpötila, tarkasta kuularuuvin ja lineaariohjaimen välys, tarkista keskilinjaus |
| Neljännesvuosittain | Täysi jäähdytysnestesäiliön puhdistus, tarkista peräpylvään sulkapaine, suorita geometrinen tarkkuustarkastus testitangon avulla |
Jäähdytysnesteen kunto ansaitsee erityistä huomiota, koska likainen tai loppunut jäähdytysneste on yleisin syy sekä huonoon pinnanlaatuun että ennenaikaiseen vanteiden kulumiseen, mutta se on myös tämän listan halvin yksittäinen korjattava kohde.
Yleiset hiontavirheet ja käytännön korjaukset
| Oire | Todennäköinen syy | Ehdotettu korjaus |
|---|---|---|
| Pinnalla sinistä tai ruskeaa värimuutoksia | Hiontapoltto liiallisesta lämmöstä | Pienennä syöttönopeutta, lisää jäähdytysnesteen virtausta, pudota pyörää |
| Aaltoilevia tärinäjälkiä pitkin pituutta | Karan epätasapaino tai löysä takatuen tuki | Tasapainota pyörä, tarkista keskipaine, tarkasta laakerien kuluminen |
| Kapeneva halkaisija osan pituutta pitkin | Väärin kohdistetut keskikohdat tai kulunut takatuki | Tarkista keskilinjaus uudelleen testiilmaisimella, huolla takatuki |
| Karkean tai himmeän näköinen pintakäsittely | Lasitettu tai kuormattu pyörän pinta | Pue pyörä useammin ja varmista, että hankauslaatu vastaa materiaalia |
Kustannusten, tuotannon ja takaisinmaksuajan arviointi
Kauppahinta on vain osa omistuskustannuskuvaa. Realistinen arviointi painottaa vähintään neljä tekijää yhdessä.
- Jaksoaika osaa kohden , joka riippuu pyörän nopeudesta, syöttöaskeleen koosta ja siitä, kuinka suuri osa prosessista on automatisoitu verrattuna manuaaliseen lataukseen.
- Virrankulutus , jossa moottorin kokonaisteho erittelytaulukossa antaa lähtökohdan sähkökustannusten arvioimiselle vuoroa kohden.
- Pyörän ja jäähdytysnesteen kulutusosat , mikä asteikko pyörän halkaisijalla ja kuinka aggressiivisesti karkeat siirrot poistavat varastoa.
- Romu- ja uusimisaste , jota toistettava CNC-syöttöjärjestelmä pyrkii alentamaan manuaaliseen hiontaan verrattuna, mikä parantaa suoraan tehollista suorituskykyä.
Liikkeet, jotka käyttävät kapeaa osien yhdistelmää suurella volyymilla, saavat yleensä koneen kustannukset nopeimmin takaisin sykliajan kasvun ansiosta, kun taas kaupat, joissa on useita erilaisia pieniä eriä, palautuvat kustannuksista lähinnä keskusteluohjelmoinnin lyhentymisen ja romuttujen osien määrän ansiosta.
Usein kysytyt kysymykset
Millaisen toleranssin CNC-sylinterihiomakoneella voi saavuttaa.
Useimmat teolliset CNC-sylinterihiomakoneet pitävät halkaisijatoleranssit välillä 0,005 mm ja 0,02 mm normaalituotannossa, ja koneet, jotka on varustettu dynaamisilla ja staattisilla painekaroilla yhdistettynä prosessimittaukseen, voivat saavuttaa yksinumeroisen mikronin toistettavuuden kriittisissä laakeri- tai karatyössä.
Mitä eroa on MK- ja MAK-mallien nimeämisellä?
Tässä tuoteperheessä MK-etuliite tarkoittaa tavallista CNC-sylinterihiontakokoonpanoa, kun taas MAK-etuliite tarkoittaa kompaktia kokoonpanoa, joka on rakennettu lyhyemmille, halkaisijaltaan pienemmille akseleille, ja lisätty E mallikoodiin, kuten MKE tai MAKE, tarkoittaa tyypillisesti parannettua ohjaus- tai käyttövaihtoehtoa samassa peruskoneessa.
Kuinka usein hiomalaikkaa tulee pukea.
Peittotiheys riippuu materiaalin kovuudesta ja lastuamisnopeudesta, mutta käytännöllinen lähtökohta useimmille terästöille on pukea ennen jokaista viimeistelyajoa kriittisillä halkaisijoilla ja vähintään kerran vuorossa yleisillä tuotantoajoilla, säätää nopeammin, jos pinnan viimeistely tai syklin ääni muuttuu huomattavasti.
Voiko yksi kone hioa sekä lyhyitä että pitkiä akseleita.
Kyllä, edellyttäen, että keskipisteiden välinen pituus on koneen sänkyluokituksen sisällä, minkä vuoksi MK1332B:n kaltaisia malleja tarjotaan viidellä eri sänkypituudella 500–3000 mm samassa peruskoneessa, jolloin myymälä voi sovittaa sängyn pituuden tyypilliseen osavalikoimaansa maksamatta käyttämättömistä matkoista.
Mitä työkappaleen painorajoituksia sovelletaan pienempiin malleihin.
Vertailutaulukon kattaman kompaktin 1320H-sarjan työkappaleen maksimipaino on 50 kg, kun taas keskiluokan MK1332B ja MKE1332B nousevat 150 kg:iin ja isompi MK1350B on mitoitettu 1000 kg:n osille, joten osan painon sovittaminen oikeaan malliin suojaa sekä keskimmäistä että elinikää.
Tarkoittaako suurempi pyörän kehänopeus aina nopeampaa sykliaikaa.
Ei suoraan. Suurempi reunanopeus, kuten dynaamisella ja staattisella painekaralla saatavilla oleva 45 metriä sekunnissa -vaihtoehto, parantaa pääasiassa pinnan tasaisuutta ja pyörän käyttöikää tietyllä lastunpoistonopeudella, kun taas todellinen syklin aika riippuu myös syöttövaiheesta, pöydän liikenopeudesta ja siitä, kuinka paljon massaa karkea siirto poistaa.


